在汽车涡轮增压上装一个加力燃烧室会怎样?硬核改装
作品说明
涡喷 14 代:汽车涡轮增压改涡喷加装加力燃烧室,金属进气管 + 点焊厚钢管,推力 0.0009→0.0023 吨,轴抱死后再也无法自持
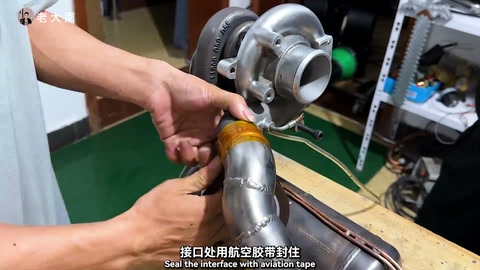
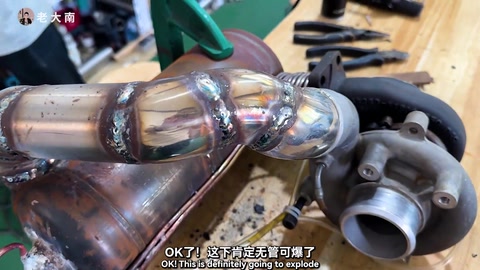
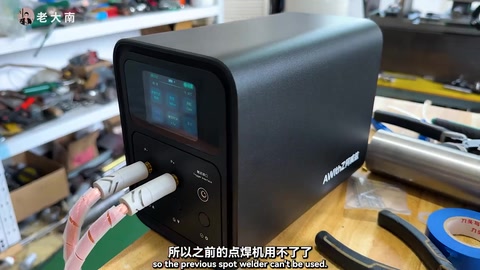
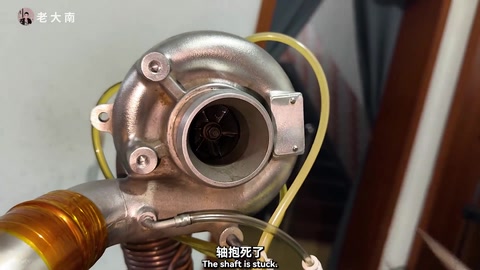
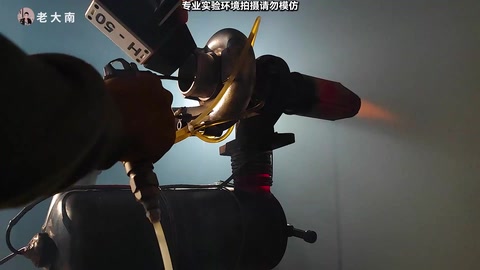
上一代用汽车涡轮增压改的涡喷实现自持(推力 0.0009 吨,仅液化气),十几秒后进气端耐压管爆管。这次进气管换金属弯头拼接并抛光,航空胶带封口;轴承水循环换 120℃/3.2MPa 高强度耐压管,泵循环油路。针对富氧燃烧浪费氧气,尾部加加力燃烧室:拆罐子、钢管套接——钢管太厚,花 3000 多买了台功率更高的点焊机才点上;缩口增推力;做支线油管开多个喷油孔,与主油管接通,预热燃油部分进入加力室二次点燃;进气侧加泄压阀防转速飙升。中途插入瓜子二手车广告。试机:自持后轴突然抱死,推力到 0.0023 吨(比上代翻倍以上);拆开轴又转得很活,疑灰尘或转速过快,加装更大的钢管泄压阀(螺丝调松紧)。再试压力不够,堵上、补漏气再试,最终再也无法自持,「把钱还我我不玩了」,期待 15 代。
做了什么 · 结果
| 目标 | 给自制涡喷发动机加加力燃烧室,推力翻倍 |
| 对象 | 汽车涡轮增压改涡喷 + 加力燃烧室 + 泄压阀 |
| 结果 | 推力 0.0023 吨(翻倍以上),但轴抱死、之后无法自持 · 视频中已验证: 169–183s 推力读数 0.0023 吨;279–288s 最终无法自持 |
制作步骤7 步 · 点图跳到原片
 1. 回顾爆管,进气管换金属弯头
上代自持推力 0.0009 吨仅用液化气,十几秒后进气端爆管;耐压管扛不住换金属,弯头拼接抛光,接口航空胶带封住;涡轮水循环接头利用。
00:00 – 00:44 2. 机油管换 120℃/3.2MPa 管;加力燃烧室钢管点焊
机油管也爆过,换高强度耐压管,泵循环油路;自持后火焰缩进燃烧室是富氧燃烧、氧气浪费,尾部加加力燃烧室;拆罐、钢管套接;钢管太厚,花 3000 多买功率更高的点焊机点上;再缩口增推力。
00:44 – 01:12 3. 支线油管开喷油孔(中插广告)
支线油管开多个喷油孔套进钢管,与外壳夹缝形成扰流;焊条用完去镇上买——插入瓜子二手车广告;焊条买到焊接起来。
01:12 – 01:40 4. 接主油管,加泄压阀
支线油管接入主油管,预热燃油部分进加力室与多余氧气再点燃增推;通柴油后转速可能从两三万飙到十万转,进气压力剧增,加泄压阀保安全。
01:44 – 02:03 5. 试机:轴抱死,推力 0.0023 吨
自持后突然卡住,轴抱死;推力来到 0.0023 吨,比上代提升两倍多;墙遭老罪;拆开发现轴又转得很活,疑内部灰尘或转速过快。
02:03 – 03:26 6. 加更大的钢管泄压阀
泄压阀力度不够,用钢管再做一个更大的装在燃烧室侧,推力不浪费,螺丝松紧调泄压大小。
03:26 – 03:46 7. 再试失败:压力不够、漏气,无法自持
再次试机失败,疑压力不够,堵上泄压阀,补漏气再试;最终再也无法自持,工作室成仙境;期待涡喷第 15 代。
03:46 – 04:48
物料清单
| 汽车涡轮增压器 ×1 | 涡喷核心 |
| 金属弯头 | 进气管 |
| 航空胶带 | 封接口 |
| 高强度耐压管 | 120℃ 3.2MPa · 机油管 |
| 油泵 ×1 | 循环油路 |
| 钢管 | 厚 · 加力燃烧室/泄压阀 |
| 大功率点焊机 ×1 | 3000 多元 · 点焊厚钢管 |
| 焊条(电焊) | 焊油管 |
| 泄压阀 ×2 | 防超压 |
画面读数
| 上代推力 | 0.0009 吨 00:12 |
| 本代推力 | 0.0023 吨 03:00 |
博主经验
- 自持后火焰缩进燃烧室说明富氧燃烧,有氧气可供加力燃烧室二次燃烧 00:48
- 支线油管多喷油孔套在钢管与外壳夹缝形成扰流 01:12
踩过的坑
- 非金属耐压管扛不住进气压力会爆管 00:16
- 转速过快导致轴抱死,泄压阀力度不够 03:03
- 加大泄压后压力不够、漏气,无法再自持 04:07
锂电安全提示
- 进气压力剧升需泄压阀保安全 01:58
- 评论:应在室外试机
原话
成本 · 耗时
| 大功率点焊机 | ¥3000 多 |