阿威兹P30C点焊机,这下可以自己组装21700动力电池组了




博主在视频中给出的设定,时间戳可跳到原片核对;不是官方参数,先在废料上试焊。
作品说明
阿威兹 P30C 电容点焊机 12 分钟开箱实测:3×1000F 超级电容、9V15A XT60 充电 5 分钟可用、25 平方焊笔线、999 档;600 档焊 0.2×10 铜带叠 0.15 镀镍钢带到 21700,外接电流表峰值 2070–2107A,撕烂不脱焊;500 档 2052A 也能焊但建议 550–600
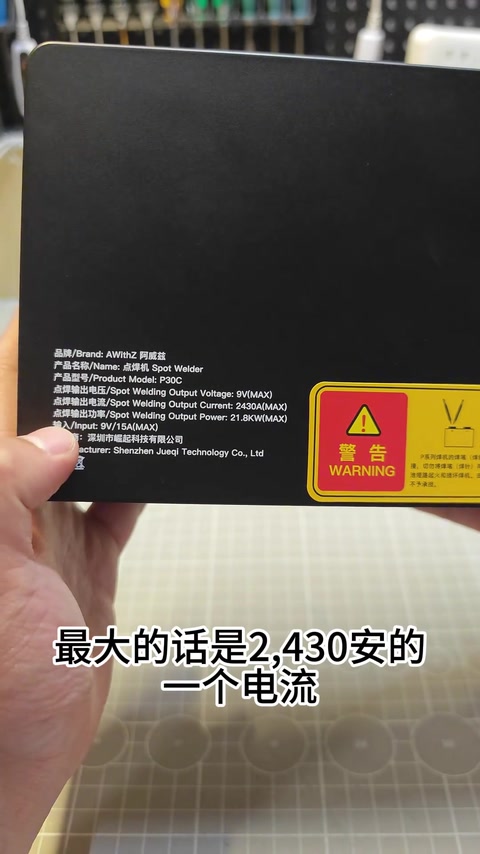
航模博主为组装 21700 动力电池组选了更专业的 P30 系列电容点焊机开箱。包装:介绍卡片(全球专利 32 项)、两个配件盒、本体。配件:9V15A 充电器(给电容充电)、脚踏开关、18650 塑料焊接座、备用焊针两对、很粗的柔软纯铜焊笔线(后查为 25 平方)、镍带(0.1 或 0.15)、打磨笔尖的锉、说明书(电量图标、系统设置、温控保护 >60℃ 或 <-10℃ 禁充、彩屏 2.4 英寸、尺寸约 180×131×80mm、8 分钟无操作自动关机、焊接经验三条)。机身方正塑料壳但分量沉,右下 P30C 型号,正面 2.4 英寸彩屏、开关机与控制键、两个焊笔接口、触发接口,尾部 XT60 输入;铭牌:点焊输出电压 9V(MAX)、输出电流 2430A(MAX)、输出最大功率 21.8kW、输入 9V/15A。红色警告:P 系列焊笔两极只能在电池同一极板上接触,切勿分别触碰两个极板以免短路起火。开机主界面:焊接方式(手动/自动)、预热时间、间歇时间、焊接档位、触发时间、连点次数;OK 表示可焊,斜杠表示电量低;显示内部温度 27℃;系统设置:语言、连点间隔、焊接声音、屏幕亮度、屏幕旋转、定时关机、恢复出厂;还有「焊接经验」三条(效果与焊笔力度、材料厚度、材质叠放顺序有关),对新手有帮助。内部三个 1000F 超级电容,完全没电时充 5 分钟即可焊。焊针为进口氧化铝铜。测试:直接挑战 0.2×10mm 铜带叠 0.15 镀镍钢带(叠镍带目的是增加阻值,便于把铜片焊到电池上),从 600 档开始(最高 999),接外置焊接电流表,建议焊接时充电器一直连着随时补电。600 档:四个焊点,峰值 2070A、有效值 1574A,撕扯把带子撕烂、完全焊住;降到 500 档:2052A,两个焊点也焊住(一个破、一个有流铜),但保险起见 550–600;再回 600 多焊 3 次 6 点,全部撕烂不脱焊,电流 2107A,标称最大 2400 多安只用到 600 档就够。结论:0.1/0.15/0.2 甚至 0.3 镀镍钢带、0.2 铜叠 0.1/0.15 镍带完全没问题,组 21700 动力电池组胜任;后续用它组电池组再看长期表现。评论:「这个价格才 2000A」、质疑 2000A 能点 0.2 铜叠 0.15、有人手搓 336 元同样能点但有撕裂、也有人说 0.15+0.15 用 270 档能撕裂换了一体笔。
做了什么 · 结果
| 目标 | 开箱评测 P30C 电容点焊机,验证能否焊 21700 动力电池用的 0.2 铜 + 0.15 镍 |
| 对象 | P30C + 0.2×10 铜带叠 0.15 镀镍钢带 → 21700 |
| 结果 | 600 档 2070–2107A 完全焊住撕烂不脱,500 档 2052A 也可 · 视频中已验证: 482–522s、548–576s、589–616s 撕扯测试 + 外接电流表读数 |
制作步骤12 步 · 点图跳到原片
 1. 开箱:介绍卡片、两个配件盒、本体
P30 系列更专业,为点 21700 动力电池选它;打开包装:阿威兹介绍卡片(全球专利 32 项),第一、第二配件盒,底下是本体。
00:12 – 00:53 2. 配件:9V15A 充电器、脚踏、焊接座、备用焊针、粗铜线、镍带、锉
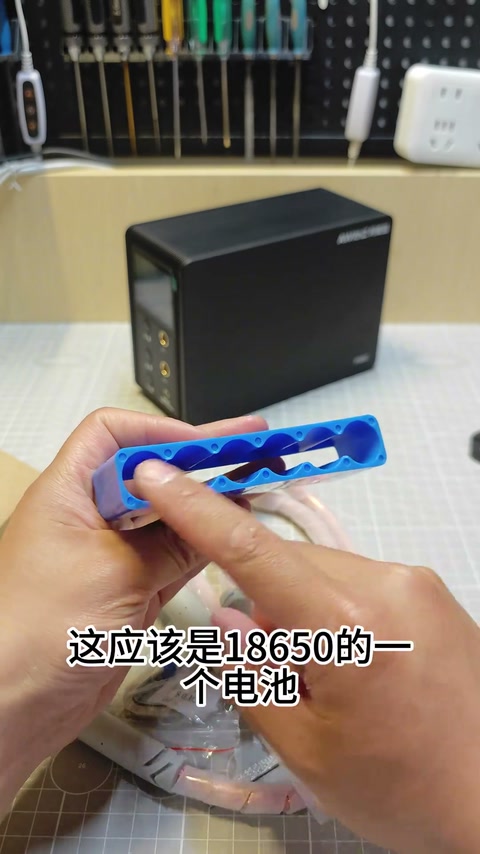
充电器输出 9V15A 给电容充电;脚踏开关触发;18650 塑料焊接座;笔上已装焊针另有两对备用;线特别柔软纯铜很粗(后查 25 平方);握持感不错;镍带 0.1 或 0.15;锉刀打磨笔尖。
00:53 – 02:12 3. 说明书要点
电量图标分档、充电图标、设置入口;温控保护:内部 >60℃ 或 <-10℃ 禁止充电;彩屏 2.4 英寸;尺寸约 180×131×80mm;8 分钟无操作自动关机;焊接效果受力度/手法/环境温度影响建议多练。
02:12 – 02:40 4. 外观:方正塑料壳、2.4 寸彩屏、双焊笔口、触发口、XT60 输入
右下 P30C 型号 + LOGO;方正塑料壳但分量沉;正面 2.4 英寸彩屏、开关机与控制键;两个焊笔接口;触发接口触发焊接;尾部 XT60 输入接充电器。
02:40 – 03:20 5. 铭牌与红色警告
输出电压 9V、最大电流 2430A、最大功率 21.8kW、输入 9V15A;警告:P 系列焊笔两极只可在电池同一极板接触,切勿分别触碰两极以免短路起火损坏焊机,后果商家不承担;一定看清楚。
03:20 – 04:20 6. 开机主界面、系统设置、焊接经验
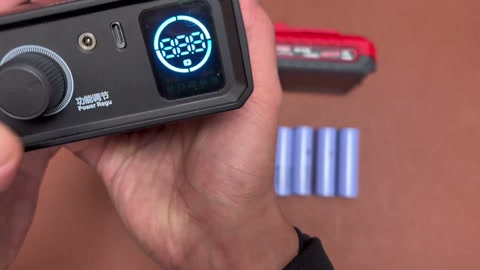
主界面:焊接方式手动/自动、预热时间、间歇时间、焊接档位、触发时间、连点次数;OK 可焊、斜杠电量低;电量约一半;内部温度 27℃;设置:语言、连点间隔、焊接声音、屏幕亮度、屏幕旋转、定时关机、恢复出厂;焊接经验三条(力度/厚度/叠放顺序),对新手有帮助;长按 OK 返回。
04:20 – 06:06 7. 充电、电容与焊笔规格
接充电器显示充电中;内部三个 1000F 超级电容;9V15A 输入,完全没电 5 分钟即可点焊;焊笔铜线 25 平方;焊针进口氧化铝铜;触发口装脚踏开关。
06:06 – 06:59 8. 测试方案:0.2×10 铜带叠 0.15 镀镍钢带,600 档起,外接电流表,充电器常连
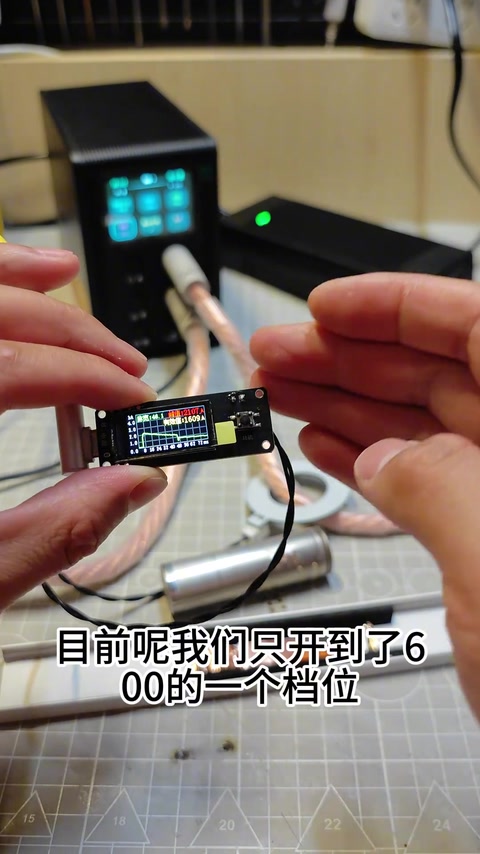
21700 动力电池放电电流大,需铜带叠镍带;叠镀镍钢带目的是增加阻值方便把铜片焊到电池;档位 600(最高 999),不够再加;接焊接电流检测小屏;建议点焊时充电器一直连,电容没电立马补。
06:59 – 07:50 9. 600 档:峰值 2070A / 有效值 1574A,撕烂不脱焊
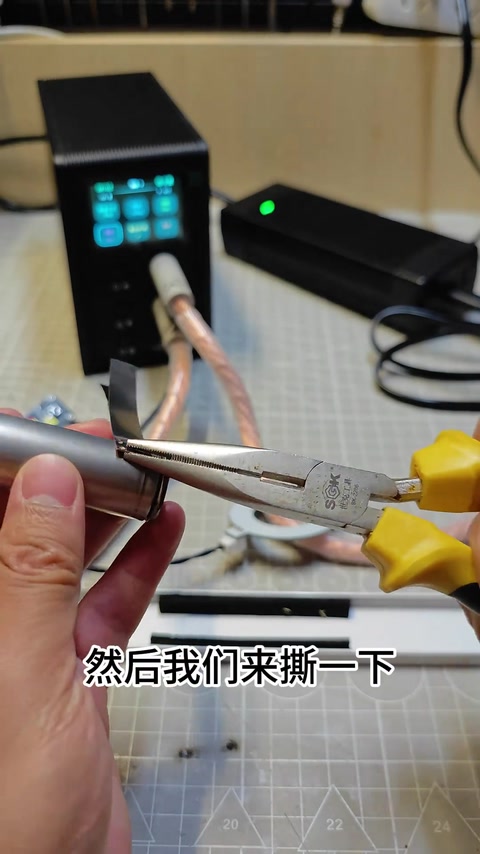
点了四个焊点(前两个是固定镍片和铜带);峰值 2070A、有效值 1574A;撕扯:0.2+0.15 带子被撕烂,完全焊住非常牢固。
07:50 – 08:42 10. 降到 500 档:2052A,焊住但一个未完全破
降到 500 档只点一下两个焊点;电流 2052A;钳子撕:也焊住了,一个破、一个没完全破但有流铜;500 可以,保险 550–600。
08:42 – 09:36 11. 回 600 档多点 6 点:全部撕烂;2107A
切回 600,再点 3 次 6 个焊点,撕扯全撕烂无任何问题;0.1/0.15/0.2 甚至 0.3 镀镍钢带、0.2 铜叠 0.1/0.15 镍带都没问题;电流 2107A,标称最大 2400 多,600 档已满足。
09:36 – 11:08 12. 结论与后续
0.2 铜叠 0.15 镀镍钢带点焊没问题,组 21700 动力电池组完全胜任;后续用它组电池组再看长期表现;问题评论区留言。
11:08 – 11:54
物料清单
| P30C 电容点焊机 ×1 | 3×1000F,9V,2430A MAX · 评测 |
| 充电器 ×1 | AC100–240V → DC9V 15A,XT60 · 充电容 |
| 脚踏开关 ×1 | 触发 |
| 焊笔 + 备用焊针 ×1 | 25 平方铜线,氧化铝铜针,两对备用 · 焊接 |
| 18650 焊接座 / 锉刀 / 镍带 / 说明书 | 配件 |
| 铜带 ×1 | 0.2×10mm 5 米 · 测试 |
| 镀镍钢带 | 0.15 · 叠焊增阻 |
| 焊接电流检测表 ×1 | 峰值/有效值 · 测电流 |
| 21700 电芯 | 被焊 |
画面读数
| 焊接电流峰值(600 档) | 2070 A 08:10 |
| 焊接电流有效值(600 档) | 1574 A 08:10 |
| 焊接电流峰值(500 档) | 2052 A 09:10 |
| 焊接电流峰值(600 档,第二轮) | 2107 A 10:55 |
| 内部温度 | 27 ℃ 04:20 |
| 铭牌最大电流 | 2430 A 03:25 |
博主经验
- 铜带叠镀镍钢带是为了增加阻值,便于把铜焊到电池上 07:11
- 点焊时充电器一直连着,电容没电立马补电 07:37
- 0.2 铜 + 0.15 镍从 600 档起,500 也行但保险 550–600 07:24
- 新手先看机内「焊接经验」三条(力度/厚度/叠放顺序) 05:28
- 屏幕 OK 可焊,斜杠代表电量低需充电 04:34
踩过的坑
- 500 档焊点有一个没完全破(略弱) 09:22
- 博主口误 P30C 型号名(自注) 10:43
锂电安全提示
- P 系列焊笔两极只可在电池同一极板接触,切勿分别触碰两极,否则短路起火损坏焊机 03:46
- 温控保护:内部 >60℃ 或 <-10℃ 禁止充电 02:12
原话
成本 · 耗时
| 耗时 | 充电 5 分钟即可焊(没电状态) |