
用78节18650电芯制作48伏代驾车锂电池
锂电张师傅关注
焊接配方卡视频未给档位
型号UF20B表格标注,视频未提
材料镀镍钢带01:36博主称「普通的镀镍钢带」;字幕里另出现「SK5」(99s),含义不明
镍带厚度0.2 mm01:38
电池1865000:39化学体系未提
电芯型号亿纬 2.5Ah 1865000:36
电芯数78 节01:22
串13 S00:28
并6 P00:43
电压48 V00:32
容量15 Ah00:32
保护板有,带每串采样排线02:18型号/电流未提
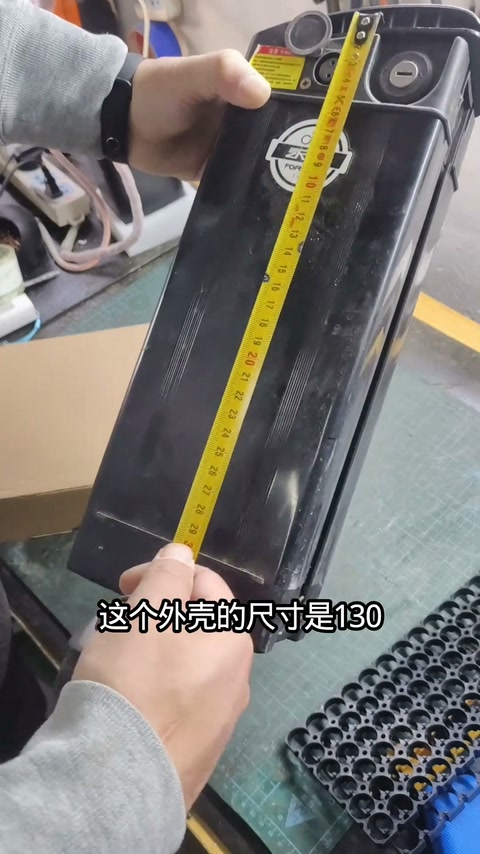
130×370 mm(推测)00:21
博主在视频中给出的设定,时间戳可跳到原片核对;不是官方参数,先在废料上试焊。
发布 2026-03-10组装难度 进阶摘要置信度 0.85 · 待人工复核
AWithZ 官方
第三方器件来自博主物料清单,按类别归并;跳转第三方电商
亿纬 18650 电芯电芯 · 2.5Ah · 电池组主体
×
第三方购买
18650 电池支架电芯 · 固定排列
×
第三方购买
拉力胶带胶 / 胶带 · 整体加固
×
第三方购买
保护板(BMS)+ 采样排线保护板 / BMS · 按电压/电流选 · 保护与均衡采样
×
第三方购买
输入输出线其他器件 · 电池对外接口
×
第三方购买
充放电测试仪充放电模块 · 成品测试
×
第三方购买
作品说明
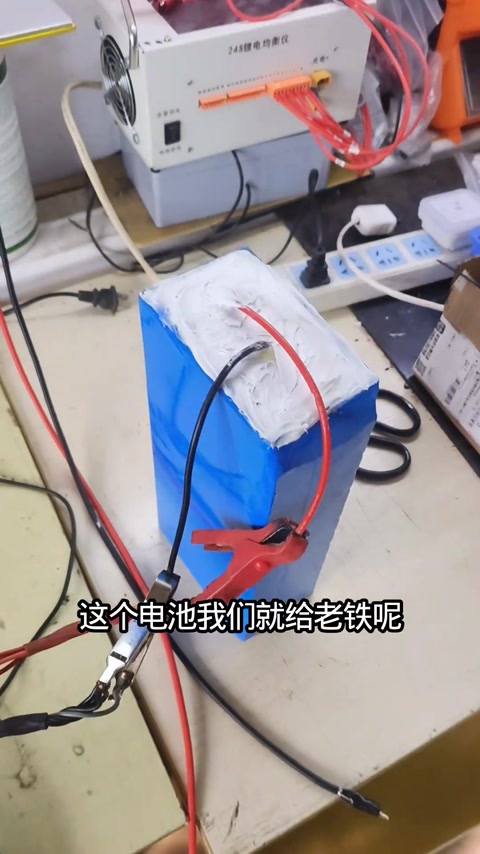
按客户旧壳尺寸,用 78 节亿纬 2.5Ah 18650 做 13 串 6 并 48V 15Ah 代驾车电池
客户寄来一只电芯已报废的 48V 代驾车电池外壳,博主量壳内尺寸(130×370),算出能放 13 串 6 并,选亿纬 2.5Ah 18650,共 78 节,容量 48V 15Ah。电芯按一正一负交替排入支架(横向并联、竖向串联),用 0.2mm 镀镍钢带点焊成整体并两面都焊,总正负单独引出;缠拉力胶带加固后装保护板,排线按串序焊到每一串,接好输入输出线,最后做充放电测试(画面读数 49.14V / 6.50A)后交付。
做了什么 · 结果
| 目标 | 给客户报废的 48V 代驾车电池换一组新电芯 |
| 对象 | 48V 15Ah 13S6P 18650 锂电池组(装回原壳) |
| 结果 | 组装完成,通过充放电测试后交付 · 视频中已验证: 结尾接充放电测试仪,画面读数 49.14V、6.50A(190s) |
制作步骤9 步 · 点图跳到原片
 1. 拿到空壳,确认电芯报废
客户寄来的 48V 代驾车电池只是一个外壳,里面电芯已报废;要求按壳内最大尺寸重做一组。
00:01 – 00:19 2. 量尺寸,定 13 串 6 并
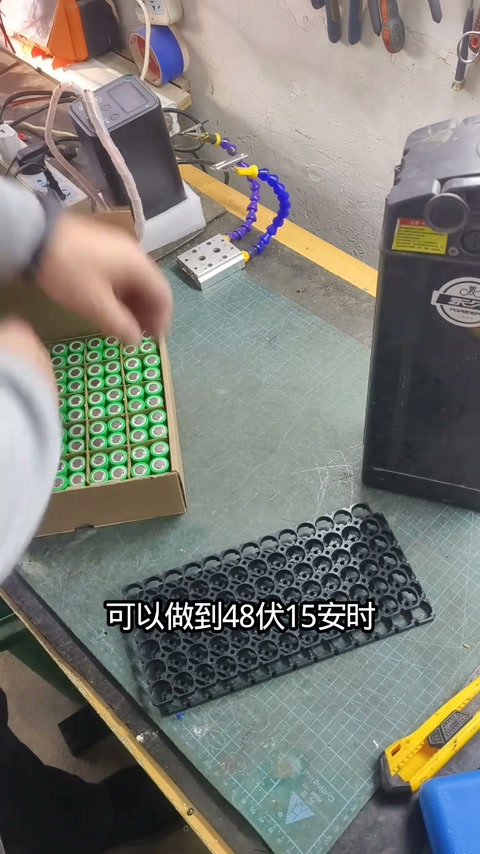
量得外壳尺寸 130×370,按尺寸算出可放 13 串 6 并,容量做到 48V 15Ah。
00:20 – 00:34 3. 选电芯:亿纬 2.5Ah 18650
单节 2.5Ah,6 并即 2.5×6=15Ah。
00:35 – 00:47 4. 一正一负排入支架
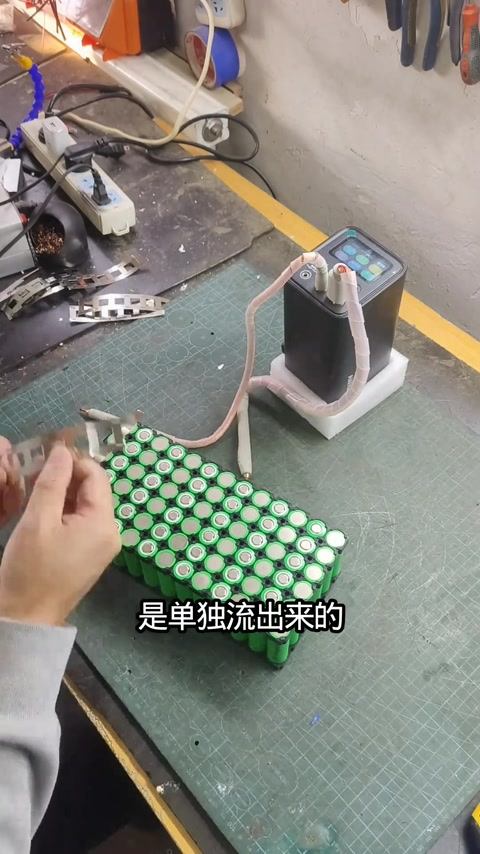
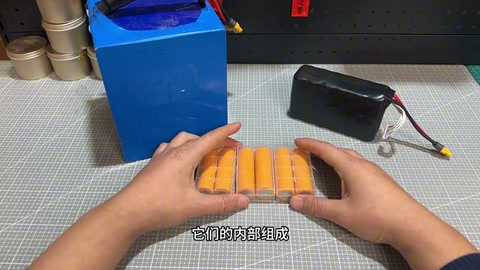
第一串正极朝上、第二串负极朝上,交替排满 13 串;横向是并联(加容量),竖向是串联(加电压);共用 78 节。
00:48 – 01:23 5. 0.2 镀镍钢带点焊成整体
用普通镀镍钢带(厚 0.2)把所有电芯焊成一个整体,每个焊点都要确认牢固,否则颠簸中会脱焊;一面焊完另一面照样焊;总正、总负单独引出。
01:29 – 02:03 6. 缠拉力胶带加固
焊好后整体缠拉力胶带,让电池组有更好的强度。
02:06 – 02:17 7. 装保护板,排线按串序焊
保护板按电池的型号、电压、电流选;先整理排线,再按顺序焊到每一串上,用于充放电时采集每串电压;排线一定不能接错,接错保护板用不了。
02:18 – 02:48 8. 接输入输出线
接好电池的输入和输出线,电池才能正常工作。
02:55 – 03:00 9. 充放电测试后交付
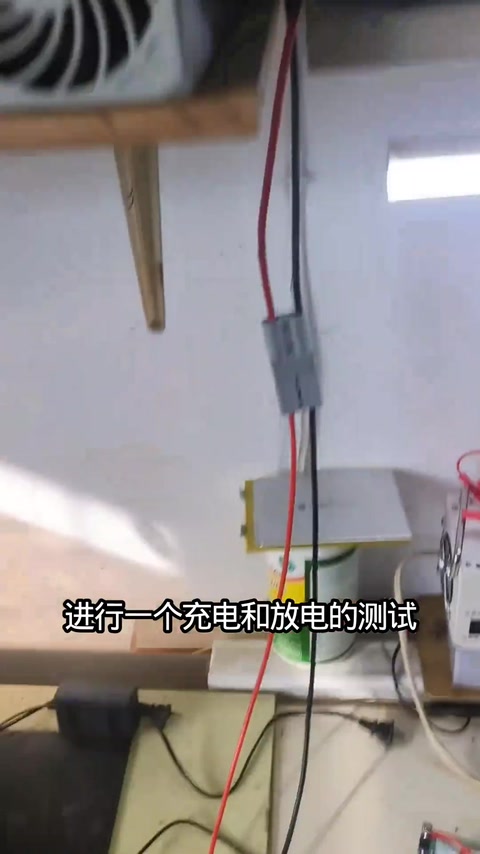
接测试仪做充电和放电测试,画面读数 49.14V / 6.50A;测试没问题就交给客户。
03:07 – 03:16
物料清单
| 亿纬 18650 电芯 ×78 节 | 2.5Ah · 电池组主体 |
| 18650 电池支架 | 固定排列 |
| 镀镍钢带 | 0.2mm · 电芯间点焊连接 |
| 点焊机(桌面主机 + 双头焊笔) | 型号未提,表格标注 UF20B · 点焊 |
| 拉力胶带 | 整体加固 |
| 保护板(BMS)+ 采样排线 | 按电压/电流选 · 保护与均衡采样 |
| 输入输出线 | 电池对外接口 |
| 充放电测试仪 | 成品测试 |
画面读数
| 充放电测试仪 电压 | 49.14 V 03:10 |
| 充放电测试仪 电流 | 6.5 A 03:10 |
| 充放电测试仪 第二路电流 | 0.01 A 03:10 |
博主经验
- 横向是并联加容量,竖向是串联加电压;排列时一正一负交替,第一串正极、第二串负极 00:57
- 保护板要按电池的型号、电压、电流情况来选 02:21
- 先量壳内尺寸再定串并数,容量 = 单节容量 × 并数 00:21
踩过的坑
- 焊点不牢的话,车辆颠簸过程中会脱焊,每个焊点都要确认牢固 01:46
- 保护板排线接错则保护板用不了 02:44
锂电安全提示
- 排线一定不能接错(接错保护板失效,失去保护) 02:44
锂电池 DIY 有起火风险:焊接前确认电芯无短路,电池组务必加保护板(BMS),大电流配置请勿省略绝缘与熔断。
原话
“并联呢增加的是它的容量,串联呢增加的是它的电压” 01:12
“每一个焊点呢,我们都需要确认焊接的牢固” 01:45


评论洞察博主回答 0 · 待解答 2 · 纠错 1
还没人回答
15 安够干活吗 1
做下来合多少钱 / 做 48V15Ah 多少钱 / 做 35Ah 多少钱 / 亿纬电池一节多少钱 1
网友纠错 / 提醒
人家91节(暗示应做 13 串 7 并)存疑
报价/定制容量够不够串并数
展开剩余 2 条评论