用户内容不代表官方建议,与官方文档冲突时以官方文档为准。安全与使用准则 ›

© 2026 AWithZ 阿威兹
用户内容:本作品为创作者个人经验分享,未经 AWithZ 验证。参数与手法请勿直接套用,先从低档位、用废料试焊。安全与使用准则 ›

0.2紫铜直接佳士凯负极,我劝你们不要轻易尝试了!因为根本点不住……
乐疯关注
自适应清晰度 · 1080 / 720 / 480自动字幕播放信息 06:33
焊接配方卡
型号P60F00:28
档位400(不牢)→450→600→700(烧黑但扯不动);999 档制00:28
脉宽预热 0.1,间歇 1(600 档时调过预热) ms00:28
材料0.2 紫铜片 + 0.15 镀镍(后换更薄镀镍再换回)直上00:00
镍带厚度0.15 mm00:14
铜带厚度0.2 mm00:00
电池佳士凯 32140(钢壳负极)
电芯电压 3.32V(HRM-10)02:20
机温 16℃00:35
评论建议:粗针 3mm 圆头;先铜后镍;加助焊膏

博主在视频中给出的设定,时间戳可跳到原片核对;不是官方参数,先在废料上试焊。

发布 2025-12-28测评难度 专业摘要置信度 0.75 · 待人工复核

购买清单

按这件作品用到的点焊机、配件、耗材与器件整理;数量和规格可改 下载物料清单
AWithZ 官方
P60F 点焊机
×
¥1699.9–1865.9
WP240 多功能一体笔
×
¥299.9
镀镍钢带
×
¥5.9 起
紫铜带
×
见商城
助焊剂
×
¥13.9
第三方器件来自博主物料清单,按类别归并;跳转第三方电商
佳士凯 32140电芯 · 负极钢壳 · 载体
×
第三方购买
HRM-10 内阻仪内阻仪 / 万用表 · 测电芯
×
第三方购买

作品说明

乐疯 P60F 直上 0.2 紫铜 + 0.15 镀镍点佳士凯负极:400 档粘针、镍片穿透铜没粘;换薄镍 450 档仍上不了「扎洞笑死」;调预热 600 档;700 档「烧黑太猛」终于扯不动、割到手,0.2 紫铜撕成洞才算焊住——「劝你们别轻易尝试,电流太大」;评论:先点铜再点镍/用粗针 3mm 圆头/水平堪忧

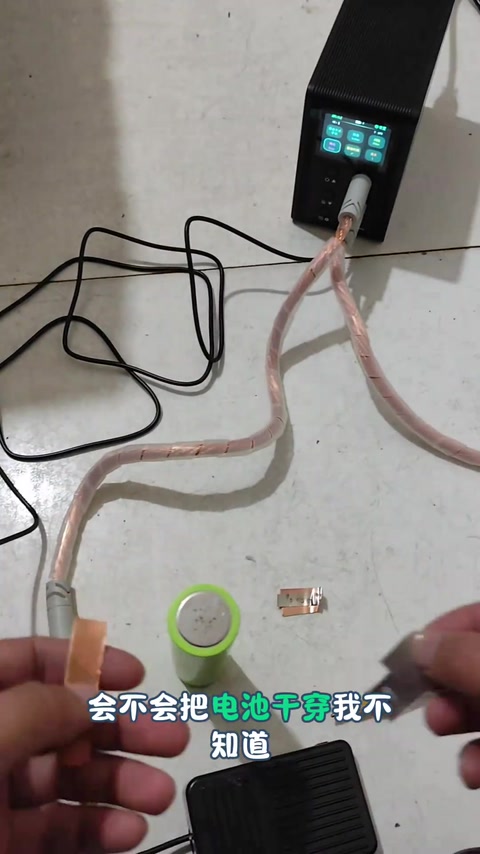
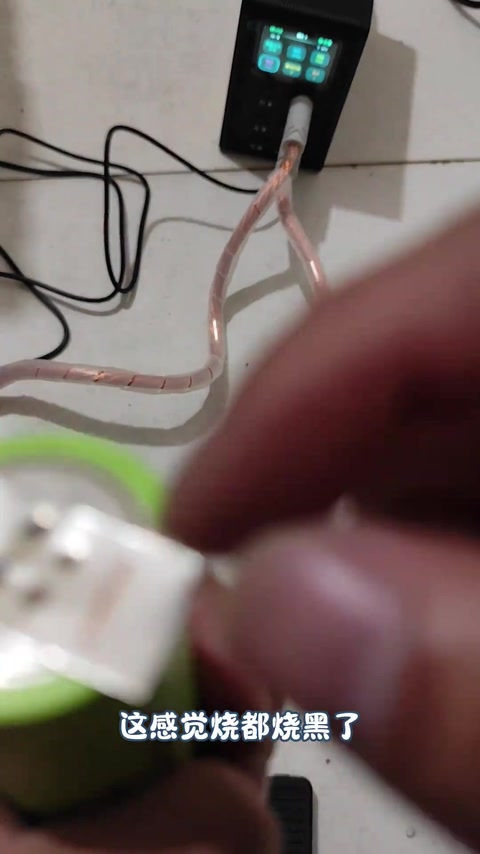
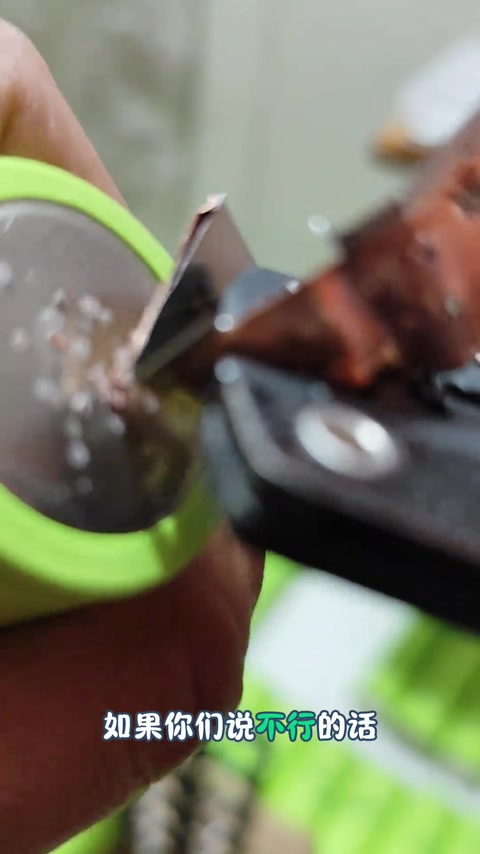
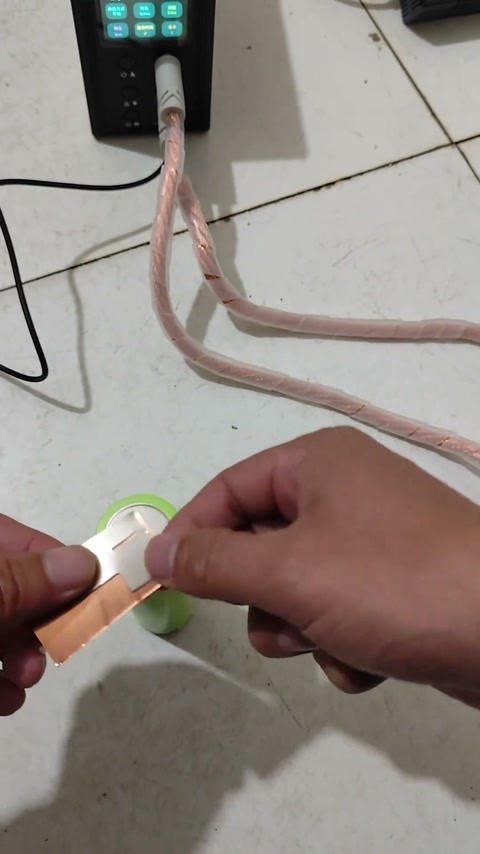
我劝你们不要轻易尝试:这次 0.2 紫铜片加 0.15 镀镍钢带直上,不用镍片打底;先做点焊测试,电芯没打磨只是之前用过有几个孔;点焊机阿威兹 P60F,档位 400,预热 0.1,间歇 1 毫秒;还没点就有人说点不住;电流猛不能正着点会把那片烧穿,尽量平着一点;粘针了;没点上去但镍片都穿透了,肯定手法不对,0.2 铜镍都烧出洞还点不上,也可能我不会玩机器;内阻仪(HRM-10)测电芯 3.32V;把镍片换薄一点试,还是 0.2 紫铜带,450 档,这次好像能上了不?上不了搞不起,扎的这种洞笑死我了;还是用这个镀镍钢带我就不信了;调了预热,600 档,会不会把电池干穿不知道,刚才点不住有点火大;700 档:这感觉烧都烧黑了太大太猛;真的扯不动,割到手了;这下真扯不动了,铜粘到上面,0.2 紫铜带彻底撕成洞;如果说不行我再加 100 档,感觉绝对可以;所以为什么叫你们不要轻易尝试 0.2 紫铜,刚才直接干两个窟窿,700 档还是太大电流太大。评论 308:这焊机能点 0.2 铜网上卖点焊机的全部倒闭(2);我一百多的 0.1 叠 0.1 紫铜无压力(2);你的水平堪忧;看你视频买了 UF20B 0.1+0.1 焊不动;0.2 铜+0.15 镀镍上不去,加 0.1 镀镍还得加助焊膏;针太细用 3mm 圆头;700 可以最好粗针;先点铜再点镍(你是认真的吗?);测小强;四电容秒焊。

做了什么 · 结果

目标P60F 直上 0.2 紫铜 + 0.15 镀镍点佳士凯负极的档位探索
对象P60F + 0.2 紫铜 + 0.15/更薄镀镍 + 佳士凯 32140
结果400/450/600 档不牢;700 档过猛烧黑但扯不动;结论不建议直上 0.2 铜 · 视频中已验证: 99–125s、198–220s 失败;320–371s 700 档撕裂

制作步骤6 步 · 点图跳到原片

  1. 1. 设定:0.2 紫铜 + 0.15 镀镍直上;P60F 400 档,预热 0.1,间歇 1ms

    劝别轻易尝试;0.2 紫铜片加 0.15 镀镍钢带直上不打底;电芯没打磨有旧孔;阿威兹 P60F,档位 400,预热 0.1,间歇 1 毫秒。

    00:00 – 00:43
  2. 2. 400 档:电流猛要平着点;粘针;镍片穿透铜没粘上——手法或机器

    有人说点不住;电流猛不能正着去否则烧穿,尽量平着;粘针了;没点上去但镍片都穿透了;肯定手法不对;0.2 铜镍烧出洞都点不上;也可能不会玩,再来。

    00:43 – 02:13
  3. 3. 测电芯 3.32V;换薄镍片 450 档:还是上不了「扎洞笑死」

    哪个环节出问题;HRM-10 测电芯 3.32V;镍片换薄一点,还是 0.2 紫铜,450 档;这次感觉能上了不?上不了搞不起,扎起这种洞笑死我了。

    02:20 – 03:20
  4. 4. 换回 0.15 镀镍不信了;调预热 600 档,怕干穿,火大

    还是用这个镀镍钢带我就不信了;调了预热,600 档,会不会把电池干穿不知道;刚才点不住有点火大。

    03:40 – 04:26
  5. 5. 700 档:烧黑太猛;真的扯不动;割到手

    700 档;这烧都烧黑了太大太猛;真的扯不动;割到手了;这下真扯不动了。

    04:50 – 05:49
  6. 6. 0.2 紫铜撕成洞算焊住;再加 100 档也行;700 档电流还是太大——别轻易尝试

    看效果铜粘到上面,0.2 紫铜彻底撕成洞;不行再加 100 档绝对可以;所以叫你们别轻易尝试 0.2 紫铜,直接干两个窟窿;700 档还是太大电流太大。

    05:49 – 06:33

物料清单

阿威兹 P60F ×1400–700 档 · 直上叠铜测试
紫铜片 0.2直上
镀镍钢带 0.15 / 更薄盖面
佳士凯 32140 ×1负极钢壳 · 载体
HRM-10 内阻仪 ×1测电芯

画面读数

电芯电压3.32 V 02:20

博主经验

  • 大电流叠焊时焊笔尽量平着点,正着易烧穿 00:57
  • 0.2 紫铜直上佳士凯负极需 700 档级别且会烧黑,不建议;评论建议 3mm 圆头粗针 05:20

踩过的坑

  • 400/450/600 档全部点不住,镍片被穿透/扎洞 01:39
  • 700 档烧黑;割到手 05:20
  • 评论:看视频买 UF20B 0.1+0.1 焊不动;0.2+0.15 加助焊膏才行

锂电安全提示

  • 高档位可能把电池干穿;操作割手 04:07
锂电池 DIY 有起火风险:焊接前确认电芯无短路,电池组务必加保护板(BMS),大电流配置请勿省略绝缘与熔断。

原话

“因为他这个电流比较猛 所以我们不能这样正着 正着去的话他那一片直接就烧穿了 我们尽量要给他平着一点” 00:43
“所以你知道为什么叫你们不要轻易去尝试这个0.2的紫铜带的吗 刚才直接把这边都给干两个窟窿出来了 700档感觉还是太大了” 06:12

评论 308· 已收录 11 条真实评论

评论洞察博主回答 1 · 待解答 1 · 纠错 5

博主回答过的问题

先点铜片,然后再点镍片
你是认真的吗?(博主)

还没人回答

测试一下小强点焊机

网友纠错 / 提醒

这焊机能点上 0.2 铜,网上卖点焊机的全倒闭 2存疑
我一百多的 0.1 叠 0.1 紫铜无压力 2可能有理
你的水平堪忧 1存疑
针太细,用 3mm 圆头就不会了 / 700 可以最好粗针有理
0.2 铜+0.15 镀镍上不去,加 0.1 镀镍还得加助焊膏可能有理
0.2 铜直上针头粗细助焊膏UF20B 反馈手法
无
无忧8月前 · 江苏

主播测试一下小强点焊机看看怎么样

&
&1月前 · 广西

今天我都试一上午。0.2的铜片加0.15的镀镍钢带。还是上不去?后来加了0.1的镀镍钢带还得加助焊膏才能焊上去。

我
我是那只酱板鸭呀5月前 · 浙江

你的针太细,用3毫米圆头的就不会了

冬
冬东~渐行渐远8月前 · 广东

先点铜片,然后再点镍片

乐
乐疯8月前 · 湖南

你是认真的吗?

B
BG7MKA8月前 · 广东

这个焊机可以点上0.2铜,网上卖点焊机的全部要倒闭

清
清纯灰太狼8月前 · 河南

700可以,最好用粗针

云
云淡风轻08018月前 · 江苏

你的水平堪忧

赛
赛博庸医8月前 · 福建

看你视频买了个uf20b 0.1+0.1焊不动

寿
寿县迎河镇骐彩广告8月前 · 安徽

试试这个四电容 秒焊

北
北极星8月前 · 江苏

我这个一百多块0.1叠0.1紫铜无压力

B
BG7MKA8月前 · 广东

这个焊机可以点上0.2铜,网上卖点焊机的全部要倒闭

北
北极星8月前 · 江苏

我这个一百多块0.1叠0.1紫铜无压力

云
云淡风轻08018月前 · 江苏

你的水平堪忧

赛
赛博庸医8月前 · 福建

看你视频买了个uf20b 0.1+0.1焊不动

无
无忧8月前 · 江苏

主播测试一下小强点焊机看看怎么样

&
&1月前 · 广西

今天我都试一上午。0.2的铜片加0.15的镀镍钢带。还是上不去?后来加了0.1的镀镍钢带还得加助焊膏才能焊上去。

我
我是那只酱板鸭呀5月前 · 浙江

你的针太细,用3毫米圆头的就不会了

冬
冬东~渐行渐远8月前 · 广东

先点铜片,然后再点镍片

乐
乐疯8月前 · 湖南

你是认真的吗?

清
清纯灰太狼8月前 · 河南

700可以,最好用粗针

寿
寿县迎河镇骐彩广告8月前 · 安徽

试试这个四电容 秒焊

&
&1月前 · 广西

今天我都试一上午。0.2的铜片加0.15的镀镍钢带。还是上不去?后来加了0.1的镀镍钢带还得加助焊膏才能焊上去。

我
我是那只酱板鸭呀5月前 · 浙江

你的针太细,用3毫米圆头的就不会了

无
无忧8月前 · 江苏

主播测试一下小强点焊机看看怎么样

冬
冬东~渐行渐远8月前 · 广东

先点铜片,然后再点镍片

乐
乐疯8月前 · 湖南

你是认真的吗?

B
BG7MKA8月前 · 广东

这个焊机可以点上0.2铜,网上卖点焊机的全部要倒闭

清
清纯灰太狼8月前 · 河南

700可以,最好用粗针

云
云淡风轻08018月前 · 江苏

你的水平堪忧

赛
赛博庸医8月前 · 福建

看你视频买了个uf20b 0.1+0.1焊不动

寿
寿县迎河镇骐彩广告8月前 · 安徽

试试这个四电容 秒焊

北
北极星8月前 · 江苏

我这个一百多块0.1叠0.1紫铜无压力

展开剩余 3 条评论