0.2 銅を佳士凯のマイナス極に直接、みんな軽々しく試さないで!全然付かないから……


クリエイターが動画内で示した設定で、タイムスタンプから元動画で確認できます;公式パラメータではないため、まず端材で試し溶接してください。
説明
乐疯が P60F で 0.2 銅 + 0.15 ニッケルメッキを佳士凯のマイナス極に直接溶接:段階 400 でピンが固着、ニッケルストリップが貫通しても銅は付かない;薄いニッケルに替えて段階 450 でもまだ付かず「穴だらけで笑える」;予熱を調整して段階 600;段階 700 で「真っ黒に焼けて強すぎ」だがついに引っ張っても外れず、手を切り、0.2 銅が引き裂けて穴になってやっと溶接できたことに — 「軽々しく試さないで、電流が大きすぎる」;コメント:先に銅を打ってからニッケル / 3mm 丸頭の太いピンを使う / 腕前が心配
軽々しく試さないよう忠告:今回は 0.2 銅板 + 0.15 ニッケルメッキ鋼ストリップを直接、ニッケルストリップの土台なし;まず試し溶接、セルは研磨しておらず以前使った穴がいくつかあるだけ;溶接機は AWithZ P60F、段階 400、予熱 0.1、間隔 1 ミリ秒;打つ前から付かないと言う人がいる;電流が強いので真っ直ぐ打つとその板が焼き抜けるため、できるだけ平らに打つ;ピンが固着した;付かなかったがニッケルストリップは貫通した、きっと手法が間違っている、0.2 銅とニッケルに穴が焼けても付かない、機械の使い方が分かっていないのかもしれない;内部抵抗計(HRM-10)でセルは 3.32V;ニッケルストリップを少し薄いものに替えて試す、やはり 0.2 銅ストリップ、段階 450、今度は付いたか?付かない、やってられない、こんな穴が開いて笑える;やはりこのニッケルメッキ鋼ストリップで、信じられない;予熱を調整、段階 600、電池を貫通させるかどうか分からない、さっき付かなくて少し腹が立った;段階 700:これは真っ黒に焼けて大きすぎ強すぎ;本当に引っ張っても外れない、手を切った;今度は本当に外れない、銅が上に付き、0.2 銅ストリップは完全に引き裂けて穴に;ダメならさらに 100 段階足す、絶対いける;だから 0.2 銅を軽々しく試すなと言うわけで、さっき穴を 2 つ開けた、段階 700 でもまだ大きすぎ電流が大きすぎる。コメント 308 件:この溶接機で 0.2 銅が打てるならネットのスポット溶接機販売業者は全部倒産(2);自分の ¥100 いくらのは 0.1 + 0.1 銅の重ねが余裕(2);腕前が心配;動画を見て UF20B を買ったが 0.1+0.1 が打てない;0.2 銅 + 0.15 ニッケルメッキは付かず、0.1 ニッケルメッキを足してもさらにフラックスペーストが必要;ピンが細すぎ、3mm 丸頭を使う;700 で OK、太いピンが最良;先に銅を打ってからニッケル(本気で言ってる?);小強を試して;キャパシタ 4 本なら一瞬で溶接。
成果
| 目標 | P60F で 0.2 銅 + 0.15 ニッケルメッキを佳士凯のマイナス極に直接溶接する段階の探索 |
| 対象 | P60F + 0.2 銅 + 0.15 / より薄いニッケルメッキ + 佳士凯 32140 |
| 結果 | 段階 400/450/600 は付かない;段階 700 は強すぎて真っ黒に焼けるが引っ張っても外れない;結論は 0.2 銅の直接溶接は非推奨 · 動画内で確認済み: 99–125s、198–220s で失敗;320–371s で段階 700 の引き裂き |
手順6 ステップ · 画像をクリックで元動画へ
 1. 設定:0.2 銅 + 0.15 ニッケルメッキを直接;P60F 段階 400、予熱 0.1、間隔 1ms
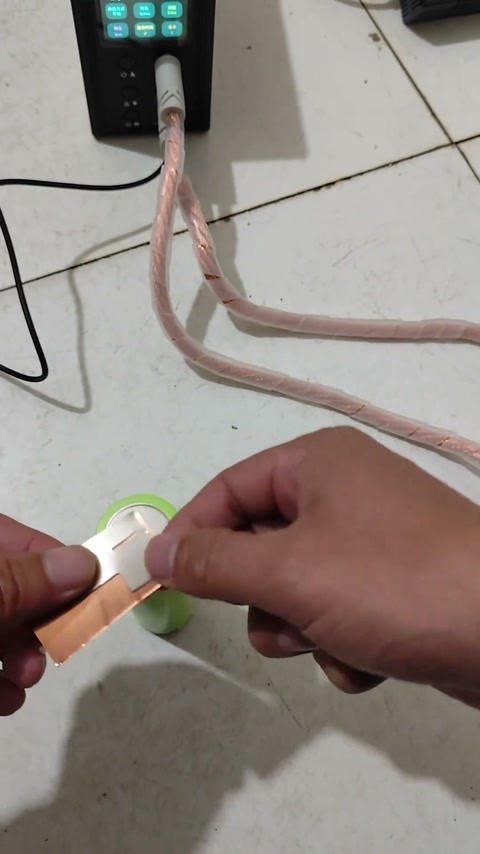
軽々しく試さないよう忠告;0.2 銅板 + 0.15 ニッケルメッキ鋼ストリップを土台なしで直接;セルは研磨しておらず古い穴あり;AWithZ P60F、段階 400、予熱 0.1、間隔 1 ミリ秒。
00:00 – 00:43 2. 段階 400:電流が強いので平らに打つ;ピン固着;ニッケルが貫通して銅は付かない — 手法か機械か
付かないと言う人がいる;電流が強いので真っ直ぐ打つと焼き抜ける、できるだけ平らに;ピンが固着した;付かなかったがニッケルストリップは貫通;きっと手法が間違い;0.2 銅とニッケルに穴が焼けても付かない;使い方が分かっていないのかも、もう一度。
00:43 – 02:13 3. セル 3.32V を測定;薄いニッケルストリップで段階 450:まだ付かない「穴だらけで笑える」
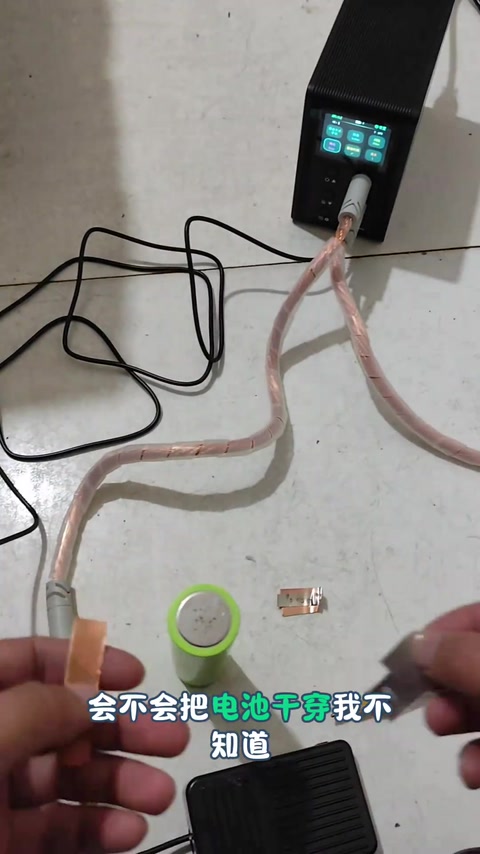
どの段階に問題があるのか;HRM-10 でセル 3.32V;ニッケルストリップを少し薄く、やはり 0.2 銅、段階 450;今度は付いたか?付かない、やってられない、こんな穴が開いて笑える。
02:20 – 03:20 4. 0.15 ニッケルメッキに戻して信じられない;予熱を調整して段階 600、貫通が心配、腹が立つ
やはりこのニッケルメッキ鋼ストリップで、信じられない;予熱を調整、段階 600、電池を貫通させるか分からない;さっき付かなくて少し腹が立った。
03:40 – 04:26 5. 段階 700:真っ黒に焼けて強すぎ;本当に外れない;手を切る
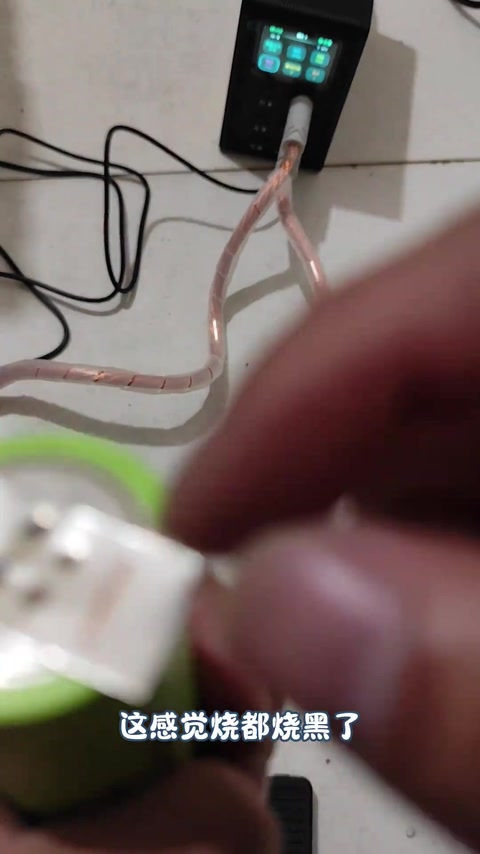
段階 700;これは真っ黒に焼けて大きすぎ強すぎ;本当に引っ張っても外れない;手を切った;今度は本当に外れない。
04:50 – 05:49 6. 0.2 銅が引き裂けて穴になれば溶接できたことに;さらに 100 段階足してもいい;段階 700 でも電流が大きすぎ — 軽々しく試さないで
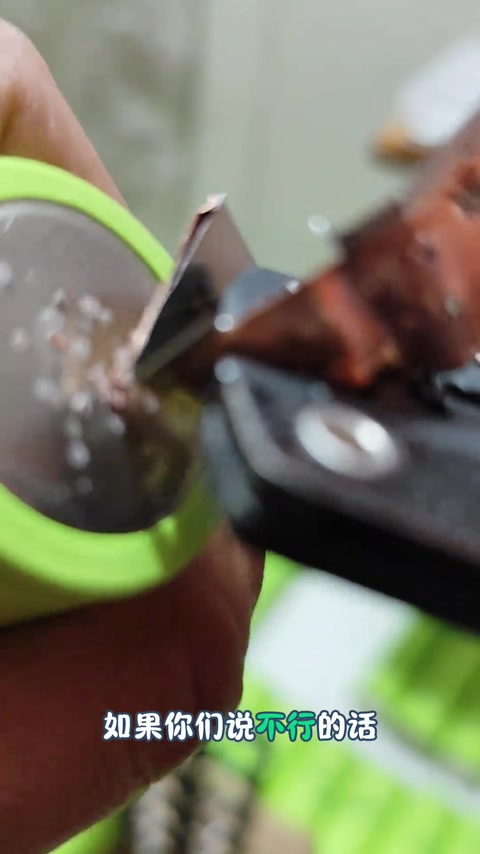
結果を見ると銅が上に付き、0.2 銅は完全に引き裂けて穴に;ダメならさらに 100 段階足せば絶対いける;だから 0.2 銅を軽々しく試すなと言う、穴を 2 つ開けた;段階 700 でもまだ大きすぎ電流が大きすぎる。
05:49 – 06:33
部品表
| AWithZ P60F ×1 | 段階 400〜700 · 銅の直接重ね溶接テスト |
| 銅板 0.2 | 直接溶接 |
| ニッケルメッキ鋼ストリップ 0.15 / より薄いもの | 上面 |
| 佳士凯 32140 ×1 | マイナス極が鋼缶 · 溶接対象 |
| HRM-10 内部抵抗計 ×1 | セルの測定 |
画面の読み取り値
| セル電圧 | 3.32 V 02:20 |
クリエイターのコツ
- 大電流の重ね溶接では溶接ペンをできるだけ平らに打つ、真っ直ぐだと焼き抜けやすい 00:57
- 0.2 銅を佳士凯のマイナス極に直接なら段階 700 クラスが必要で真っ黒に焼ける、非推奨;コメントは 3mm 丸頭の太いピンを提案 05:20
つまずきポイント
- 段階 400/450/600 はすべて付かず、ニッケルストリップが貫通 / 穴あき 01:39
- 段階 700 で真っ黒に焼ける;手を切った 05:20
- コメント:動画を見て UF20B を買ったが 0.1+0.1 が打てない;0.2+0.15 はフラックスペーストを足してやっと
リチウム電池の安全
- 高い段階では電池を貫通させるおそれ;作業中に手を切る 04:07