自己动手做了一组48V磷酸铁锂电池,给家里的电动车用,全过程记录,视频只有区区30分钟


博主在视频中给出的设定,时间戳可跳到原片核对;不是官方参数,先在废料上试焊。
作品说明
16 节 15Ah 磷酸铁锂 16S1P 做 48V 电动车电池全程 30 分钟:镍带叠铜带、自制点焊机烫到停工、60V/20A 蓝牙保护板、装车实测 16.5A
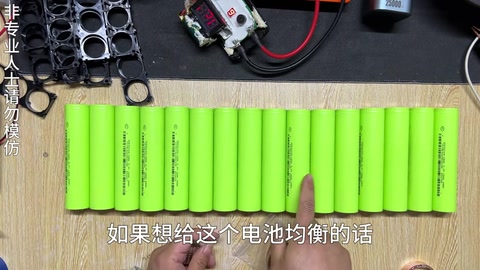
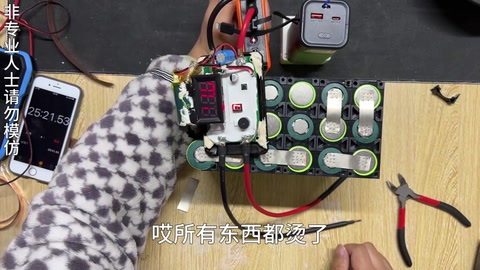
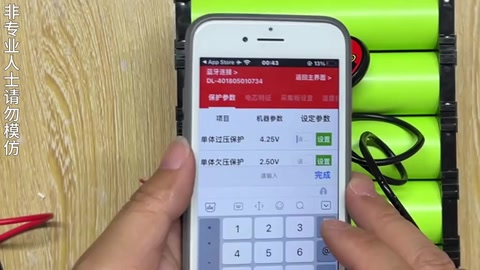
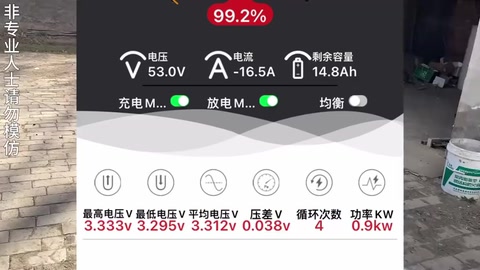
博主给用了三四年铅酸的电动车做 48V 磷酸铁锂电池:16 节 3.2V/15Ah 单体全部串联刚好 48V。为提高过流用镍带叠铜带,先用两台机试焊:自制点焊机焊 0.12 镀镍钢带 + 0.1 铜带,手持点焊机焊 0.12 + 0.05 铜带,都结实,最后主用自制机(能焊更厚铜带)。16 节电压全 3.297V、内阻 1.7–2mΩ,不均衡直接做。三联支架拼装(遇到带四个角的支架套不进,剪掉),贴绝缘纸,镍带铜带宽 15mm,正极侧修剪镍带尖角;给点焊机的启动宝充电供电。焊接中自制机(加了电容、剪短线、换 MOS)导热胶板、启动宝、电芯全部烫手,反复停下散热吹风,启动宝 5V2A 充不上电,拆下上次 21700 电池组的 60V/20A 蓝牙保护板(可设三元/铁锂);多次「点不住」后发现是眼神不好叠了两层铜带;后来加镍带补偿。总正总负 52.7V、总内阻 32mΩ。704 胶固定、网格双面胶固定排线、逐串接采样线并上锡(「差一点出事」),测线序,3 小时 40 分钟完成;蓝牙 APP 设铁锂参数:过压 3.65、欠压 2.3、均衡开启 3.5;塞绝缘板、总正极、温度探头,贴绝缘纸,热缩膜用吹风机也能吹(别晒太阳)。铅酸内阻 89mΩ 对比;电池仓比预想大(可放 48V30Ah);带胶热缩管防水;装车 APP 显示 53.0V、-16.5A、14.8Ah、压差 0.038V、0.9kW。北方冬天不太适合铁锂,但便宜安全、衰减比铅酸少。评论最高赞建议视频太长。
做了什么 · 结果
| 目标 | 给电动车做 48V 15Ah 磷酸铁锂电池替换铅酸 |
| 对象 | 16S1P 磷酸铁锂 15Ah + 60V/20A 蓝牙保护板 |
| 结果 | 完成装车,APP 显示 53.0V / 16.5A / 14.8Ah,压差 0.038V · 视频中已验证: 893–904s 测 52.7V;1744–1758s 装车 APP 读数 |
制作步骤12 步 · 点图跳到原片
 1. 方案与两台点焊机对比试焊
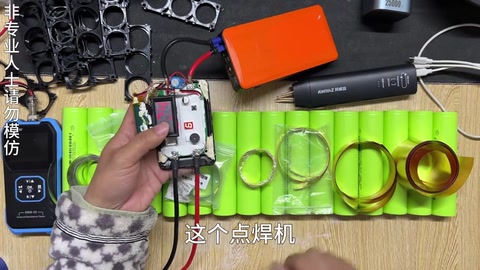
单节 3.2V 15Ah,16 节串联 48V;镍带叠铜带提过流;自制机焊 0.12 镀镍 + 0.1 铜,手持机焊 0.12 + 0.05 铜,都结实;主用自制机可焊更厚铜带。
00:00 – 00:57 2. 测电压内阻;均衡方法(未做)
电压全 3.297V,内阻 1.7–2mΩ 未超 2;若要均衡可用小磁铁 + 铜带把正极对正极并起来充电;这次不均衡,铁锂并前要先充好电。
00:57 – 02:01 3. 三联支架拼装、绝缘纸、修镍带、给启动宝充电
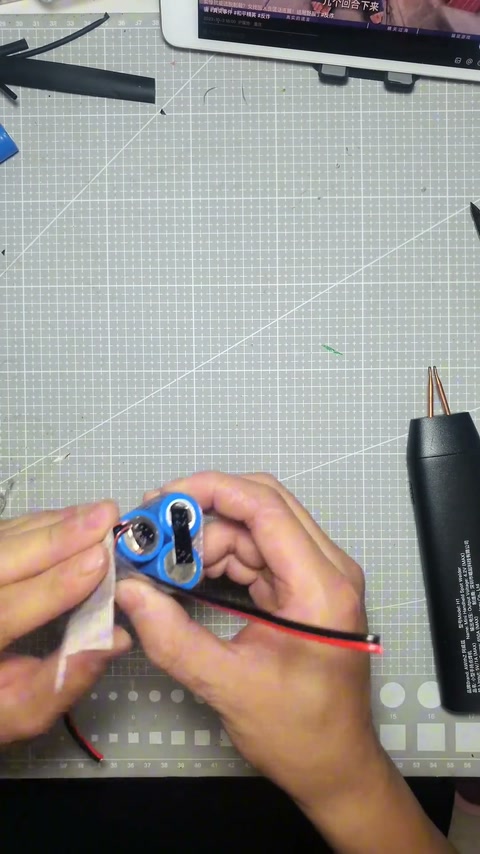
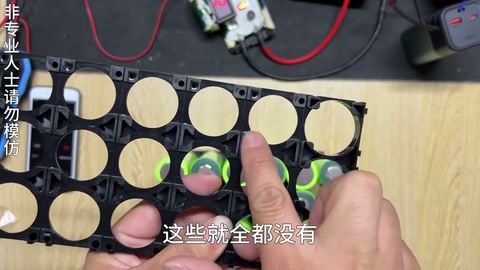
三联支架,计时;规划走线让正负极在同一边;遇到多四个角的支架套不进,剪掉;贴绝缘纸;镍带铜带宽 15,正极侧剪掉镍带小尖;先给点焊机的启动宝充电。
02:02 – 04:39 4. 焊接中一切都烫:停工散热
电流好像不大再来一下;板子、启动宝、电芯全烫手,反复停下吹风;启动宝 5V2A 供不上、电压越用越低;自制机加了电容、剪短线、换了 MOS 所以电流大、导热胶板整块烫;秒表停了。
04:39 – 08:34 5. 拆旧 21700 组的蓝牙保护板;二手电芯警示
趁充电拆下上次 21700 电池组的保护板;那组拆机二手电芯压差离谱(0.086–3.876V),千万别买;保护板写三元锂但是蓝牙板,可在 APP 设三元/铁锂。
08:34 – 09:01 6. 焊另一面、串联连接;电压低点不住,等一小时
一面焊好,从总负极开始连;叠铜带过流更强千万别连错;保护板 60V20A 尺寸严丝合缝;电压太低点不住,充电太慢等了一个多小时。
09:30 – 11:06 7. 点不上→发现叠了两层铜带;加镍带补偿;最后一串
怎么点不上了,以为电池坏了,测内阻正常;原来眼神不好叠了两层铜带;又烫,加镍带补偿;镍带铜带各一米刚够;最后一串完成。
11:12 – 14:44 8. 测 52.7V / 32mΩ;704 胶、双面胶、逐串接采样线
总正总负 52.7V、总内阻 32mΩ;704 胶固定;网格双面胶固定排线;逐串接线上锡(第二个正极不够长;「差一点出事」);最后测线序都对,插排线,用时 3 小时 40 分钟。
14:44 – 20:15 9. APP 设铁锂参数;绝缘板/温度探头/绝缘纸
过压保护 3.65V、欠压 2.3、基准 3.2、均衡开启 3.5;塞绝缘板、接总正极、隔离、标记,温度探头塞入;成品小巧 48V15Ah;贴绝缘纸一米刚够;这次做得比较标准。
20:15 – 23:36 10. 热缩膜用吹风机;704 收尾
热缩膜别在太阳下晒(两三小时就皱);以前用热风枪,这次吹风机也行但要离得很近;再涂 704,等胶干明天装车。
23:36 – 26:17 11. 装车:铅酸内阻 89;仓位比想的大;带胶热缩管
铅酸内阻 89mΩ,锂电更低;不锈钢壳盖找不到;电池仓垫了东西,空间够放 48V30Ah,失算;带胶热缩管固定更结实防水;塞填充物,绝缘板保护。
26:27 – 29:00 12. 实测与铁锂北方适用性
APP:最高 3.333V、最低 3.295V、压差 0.038V、0.9kW;电流只有 16.5A,车功率小;北方冬天不太适合铁锂,但便宜安全,衰减比铅酸少。
29:04 – 29:33
物料清单
| 磷酸铁锂电芯 ×16 | 3.2V 15Ah · 电池组 |
| 镀镍钢带 | 0.12×15mm,1m · 连接 |
| 铜带 | 0.1 / 0.05mm,15mm 宽,1m · 叠焊提过流 |
| 自制点焊机 + 启动宝供电 ×1 | 加电容/换 MOS · 主焊 |
| 阿威兹手持点焊机 ×1 | 对比/补焊 |
| 三联支架 | 固定 |
| 蓝牙保护板 ×1 | 60V 20A · 保护/均衡 |
| 绝缘纸 / 绝缘板 | 1m · 绝缘 |
| 704 胶 / 网格双面胶 / 带胶热缩管 / 热缩膜 | 固定封装 |
| 内阻仪 / 万用表 | 测量 |
| 吹风机(代热风枪) ×1 | 热缩膜 |
画面读数
| 单体电压 | 3.297 V 01:14 |
| 单体内阻 | 1.7–2 mΩ 01:18 |
| 总电压 | 52.7 V 14:53 |
| 总内阻 | 32 mΩ 14:53 |
| 铅酸电池内阻 | 89 mΩ 26:27 |
| 装车 APP | 53.0V / -16.5A / 14.8Ah / 99.2% / 压差 0.038V / 0.9kW 29:05 |
| 旧 21700 组压差 | 0.086–3.876V 08:50 |
博主经验
- 铁锂并联前要先充好电、可用小磁铁 + 铜带正极对正极并起来均衡充电 01:28
- 镍带叠铜带提过流,正极侧修掉镍带小尖角 00:14
- 热缩膜别晒太阳;没有热风枪吹风机贴近也能吹 23:23
- 带胶热缩管固定更结实且防水 27:55
- 装车前先量电池仓,可能比想的大 26:48
踩过的坑
- 自制点焊机(加电容/换 MOS)全程过热,启动宝供不上电,反复停工,耗时 3h40m 05:00
- 不小心叠了两层铜带以为电池坏了,点不上 11:12
- 支架型号不一致(多四个角)套不进 03:26
- 接采样线「差一点出事」 17:17
- 拆机二手电芯压差离谱千万别买 08:47
锂电安全提示
- 叠铜带后过流更强,串联千万不能连错 10:05
- 铁锂北方冬天不太行但更安全 29:10
原话
成本 · 耗时
| 耗时 | 焊接 + 接线 3 小时 40 分钟(含反复散热、等充电一小时) |