18650电池组制作全流程|从分容到点焊完整教程
自制18650锂电池组,不是简单把电芯串并联。电芯一致性、绝缘规范、焊点质量,直接决定电池组寿命与安全。很多DIY玩家栽在三个问题上:电芯不匹配、虚焊、熔穿镍带。按标准化流程操作,才能做出一致性好、焊点牢固的电池组。

第一步:电芯分容配组——电池组寿命的根基
分容的目的是把容量、内阻、电压接近的电芯挑出来配成一组。如果其中一节电芯容量偏低或内阻偏高,放电时它会先到达截止电压,充电时又先充满,长期下来整组寿命被这一节拖垮。
具体操作:用分容柜或容量测试仪,对每节电芯做完整充放电循环,记录实际容量、内阻和放电平台电压。
配组原则:
- 同一组内电芯压差≤20mV
- 内阻差≤5mΩ
- 容量差控制在±50mAh以内
- 不同批次、不同品牌的电芯严禁混组
*提示:先做电芯来料检查,鼓包、漏液、外壳凹陷、锈蚀的电芯直接淘汰,不要抱侥幸心理。
第二步:电芯预处理与绝缘排布
分容配组完成后,进入组装阶段,绝缘是安全底线。
1、给电芯套热缩套管,破损的必须更换,防止外壳短路。
2、按串并联方案排布电芯,装入电池支架固定,正负极朝向必须统一。
3、焊接位置用酒精擦拭,去除油污和氧化层,否则容易虚焊、打火。
4、电芯正极贴青稞纸绝缘垫,镍带与电芯壳体之间增加绝缘隔离。
常见结构参考:2并3串=6颗,5并7串=35颗,10串=40颗(48V类小储能)。
第三步:镍带选型与点焊机参数调试
18650电池组常用0.12–0.15mm纯镍带,大电流场景可选0.2mm。镀镍钢带电阻更高、发热更大,做大功率电池组不建议使用。
AWithZ阿威兹点焊机支持万种精调数控档位和微秒级双脉冲焊接,先预热再焊接,减少电芯受热。操作要点:
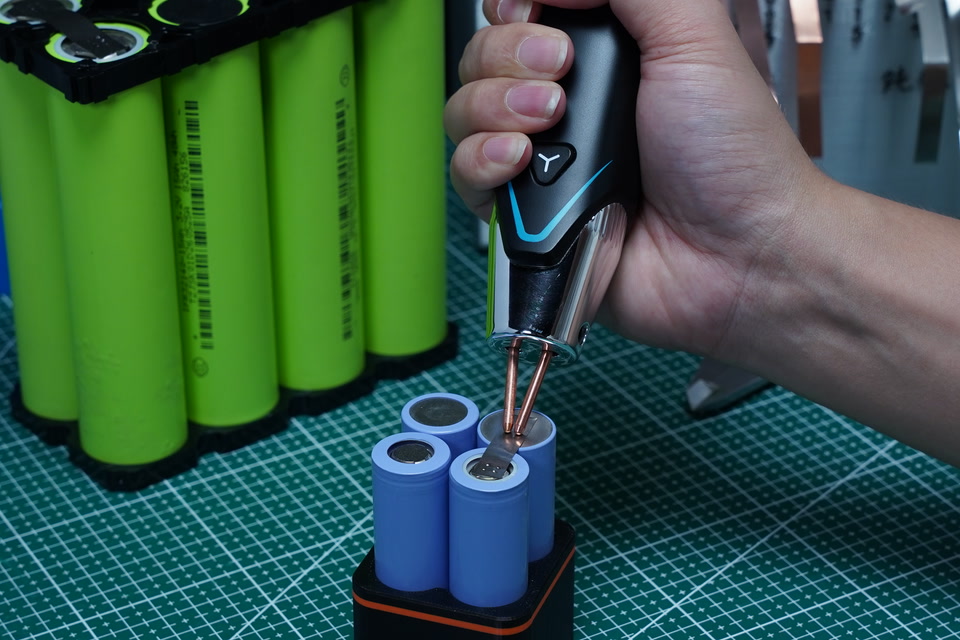
1、拿废电芯和废镍带试焊,不要直接上正式电芯。
2、焊针垂直或合理切斜角度压平,间距控制在0.5–3mm
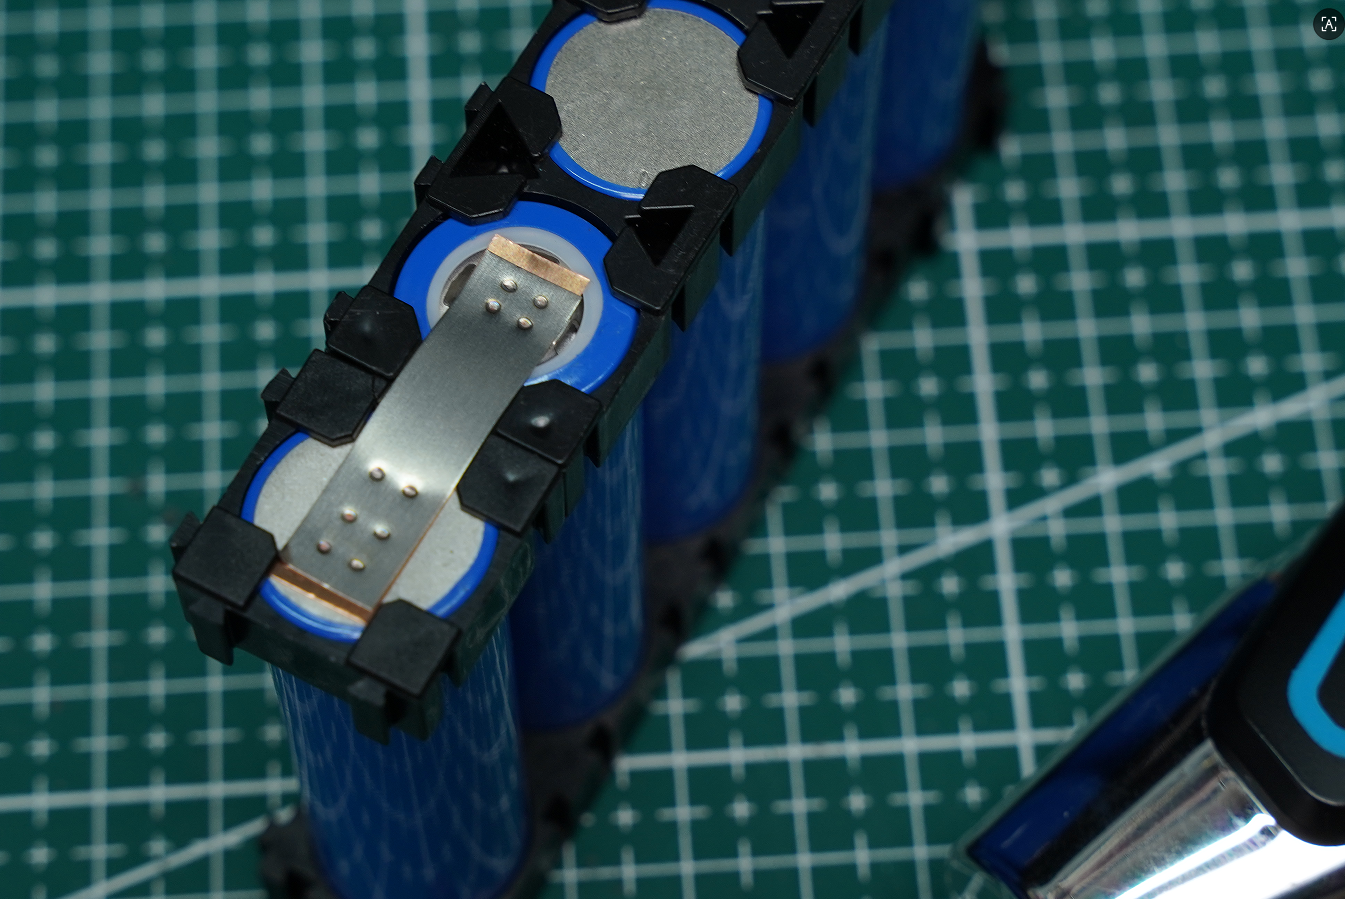
3、合格焊点:镍带压痕均匀,拉扯时镍带撕裂而焊点不脱落。
4、不合格表现:焊点发亮、一拉就掉=能量不足虚焊;镍带烧穿、电芯发烫=能量过高。
AWithZ阿威兹建议先低档试焊,再看焊点颜色和拉力,别一上来满功率。
第四步:依次点焊与汇流连接
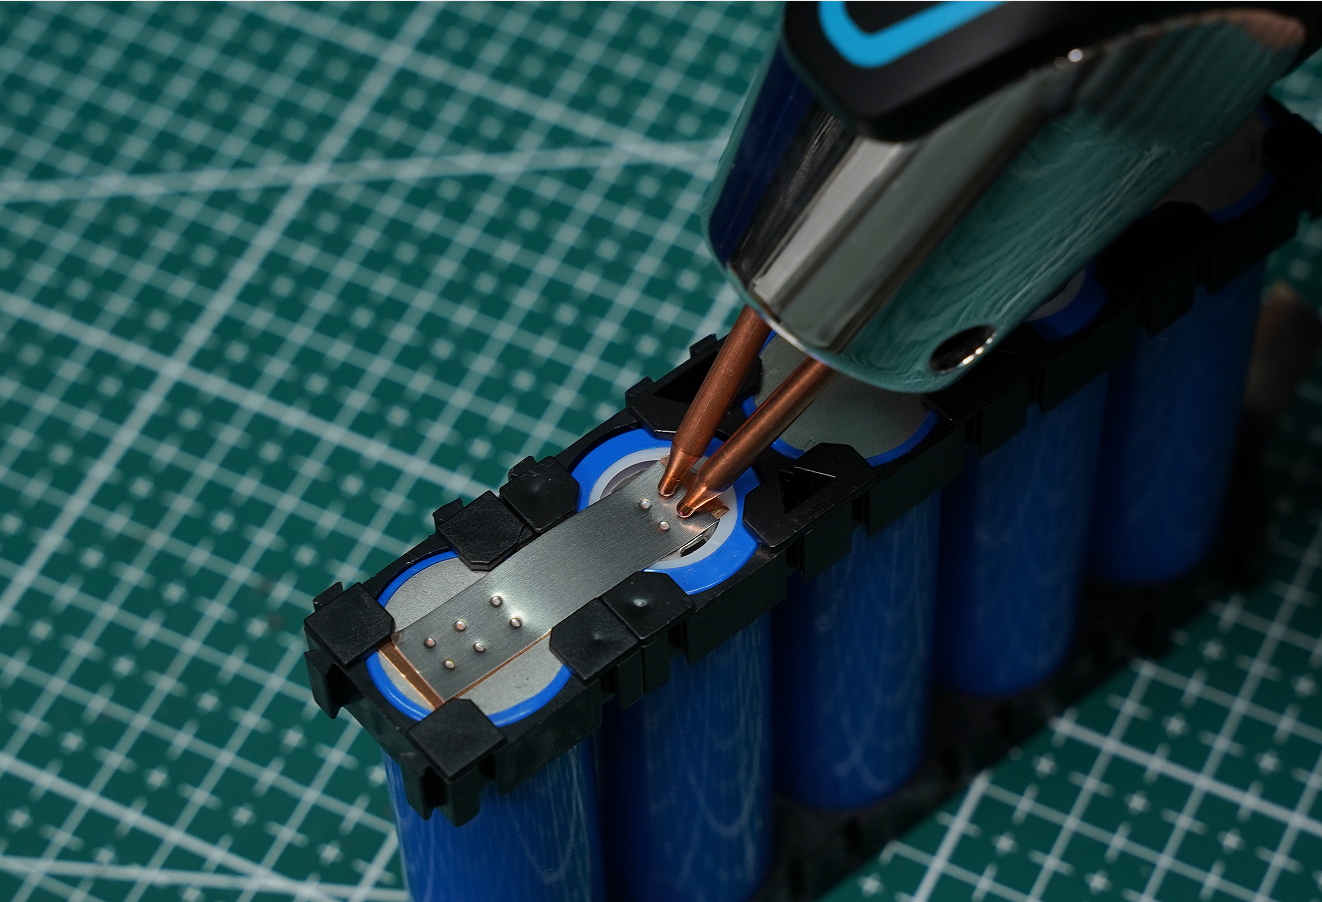
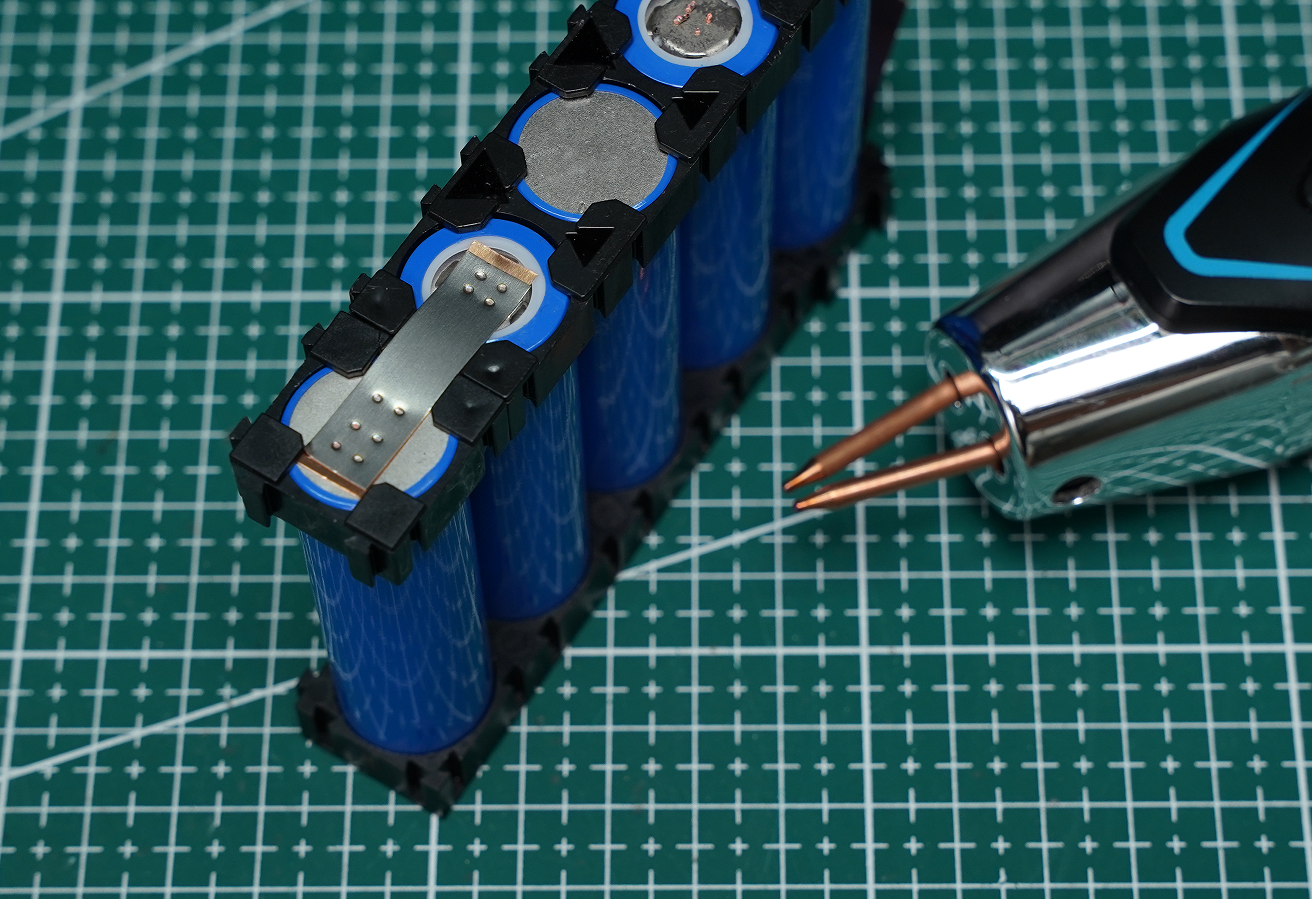
按照排布顺序逐一点焊镍带:先并联,后串联。并联扩容,串联升压。
焊接全程随时观察电芯温度,明显发热立刻暂停,等冷却后再继续。同一位置不要反复补焊,避免极耳过热损伤电芯内部隔膜。全部焊完后,肉眼逐一检查有无烧黑、穿孔、裂纹、虚焊痕迹,再用镊子轻拉镍带复检所有焊点。
第五步:BMS接线、绝缘封装与最终检测
1、焊接BMS保护板:采集线按规格书顺序连接每一串电芯,B-、B1、B2……接错会导致保护板误判,充不进也放不出。焊点要绝缘,热缩管和青稞纸别省。
2、再次全面绝缘:线束用热缩管包裹,金属触点隔离,防止震动短路。
3、静态检测:测量整组总电压和每一串电压,确认压差正常。
4、带载测试:轻负载放电,观察各串电压变化,无异常温升才算合格。
5、外层热缩封装,电池组制作完成。
实操避坑要点
1、不跳过电芯分容直接组装,是绝大多数电池组故障的根源。
2、点焊能量宁低勿猛,试焊必不可少。AWithZ阿威兹点焊机支持低档起步、逐档微调,配合双脉冲焊接,减少电芯受热。
3、禁止焊针长时间接触电芯极耳,高温会破坏内部隔膜,带来安全隐患。
4、成品电池组必须搭配合格BMS,实现过充、过放、过流保护。
FAQ
Q:18650/21700/32140电池组一定要分容吗?A:要。压差≤20mV,内阻差≤5mΩ,容量差≤±50mAh;不同批次、不同品牌严禁混组。
Q:点焊18650/21700/32140,镍带选多厚?A:常用0.1–0.15mm纯镍带,大单体或大电流可选0.2mm。新手从0.1mm或0.12mm开始;镀镍钢带电阻高、发热大,大电流不推荐。
Q:AWithZ阿威兹点焊机能焊0.2mm纯镍吗?
A:可以。AWithZ阿威兹点焊机可焊0.2mm纯镍,具体档位和功率视不同机型而定。纯镍更吃电流,先废料试焊,焊针干净、压力均匀,拉力达标再批量。18650/21700/32140及大单体均适用。
Q:先焊正极还是负极?A:先固定负极侧再焊正极侧,关键是别让镍片同时碰到正负极造成短路。
Q:点焊后电池发烫正常吗?A:微温正常,烫手不正常。降档位、放慢节奏、检查焊针是否氧化。
Q:焊针多久清洁?A:不看固定点数,看焊接效果。焊点发亮、一拉就掉、粘针、炸火变多,就该轻磨焊针尖端。效果变差先查焊针,别急着调高参数。
一句话总结
分容配组定寿命,点焊质量定连接。电池组想焊得牢、用得稳,选对点焊机和参数,比盲目上大功率更重要。
点焊机怎么选?
18650电池组点焊,核心看三点:能量够不够、参数准不准、焊点稳不稳。AWithZ阿威兹点焊机支持万种精调和微秒级双脉冲焊接,薄镍带不炸火,厚镍带更有穿透力。H系列适合DIY和维修,U系列兼顾多场景,P系列应对高强度批量焊接。
关于AWithZ
AWithZ阿威兹点焊机,发明者品牌(拥有小型便携点焊机发明专利),小型便携式点焊机行业开拓者和引领者,于2014年成立,是一家专业从事小型便携式点焊机研发、设计、生产、销售和服务于一体的高新技术品牌。只做点焊机,所以更专业。
10年+专注与自主创新,已推出“专业P系列”“通用U系列”“手持H系列”等多款专利产品,开拓出小型便携式点焊机全新行业。产品广泛应用于圆柱电池组装、手机电芯维修、聚合物电池转镍、DIY、家用及专业维修、研发、实验室、工业生产、教育、培训、社区便民服务等场景,提供从入门到专业、适配多场景的全链路点焊解决方案。
产品长期蝉联亚马逊、速卖通、Temu、天猫及京东等平台品类榜单第一,累计获得100+项专利,通过CE、UL等国际认证,符合欧盟(EU)安全标准,畅销200+国家和地区,赢得全球数百万用户信赖。
核心部件经严苛超标准测试验证:全新汽车工业级法拉电容90天深度充放电循环测试,全新专研专用电芯90天深度循环,全新核心工业级MOS管90天全负载运行,关键元器件3个月严苛老化,确保产品专业高性能、安全稳定可靠。
秉持“创造新价值”理念,以用户为中心,恪守品质,以技术与创新助力每一份偏执与热爱。
AWithZ阿威兹——enjoy your creation 享受精彩,尽情创造!
继续阅读
很多DIY玩家组装18650/21700/32140/大单体等电池组时都会遇到同一个高频问题:点焊完成看似完好,轻轻一撕镍片就整片脱落。绝大多数情况下,这就是虚焊(假焊)。
AWithZ 官方 — 2026-09-28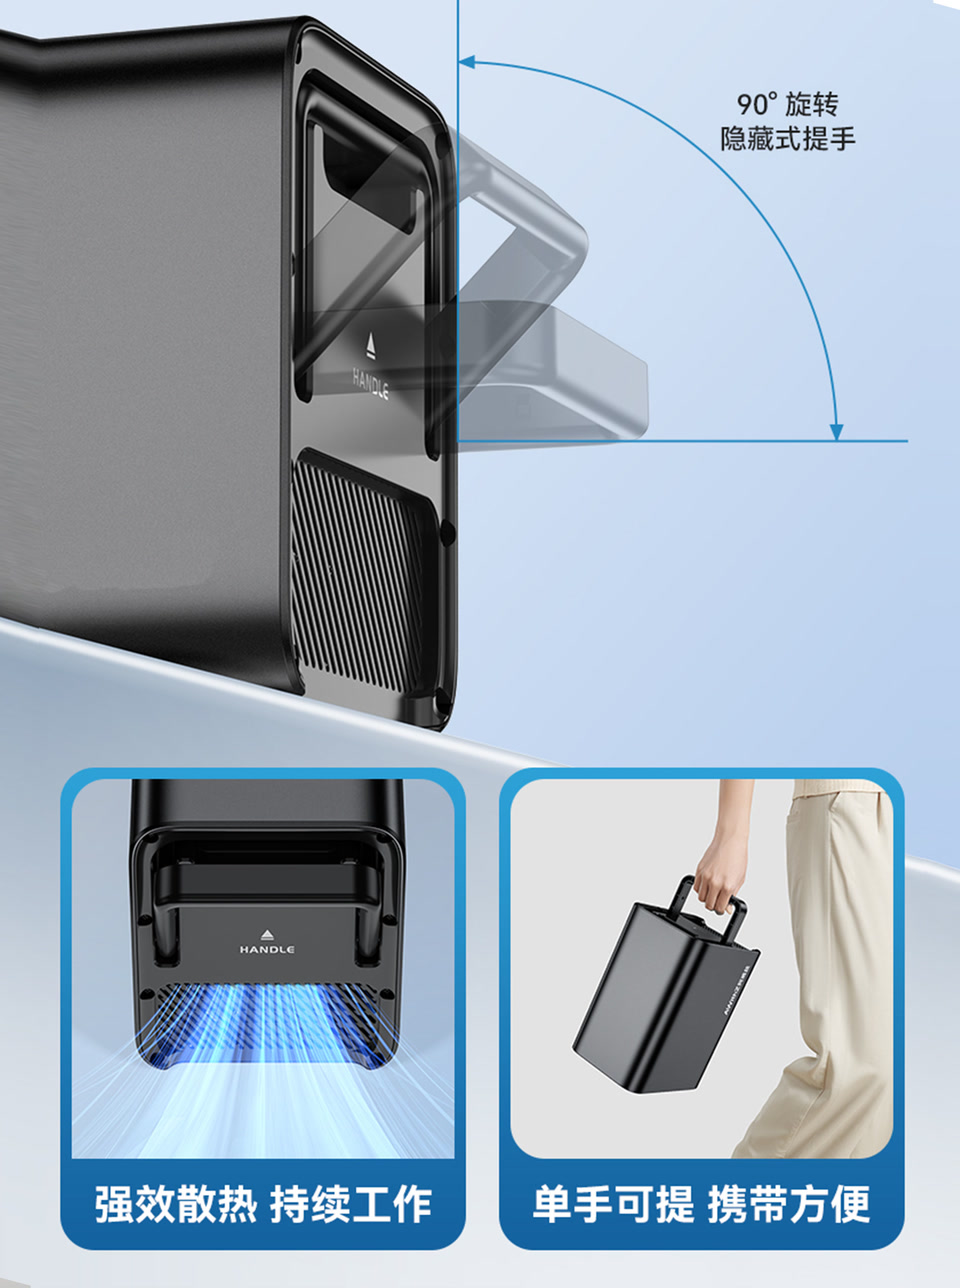
前言:为什么我要自费测这台阿威兹P系列?
AWithZ 官方 — 2026-09-29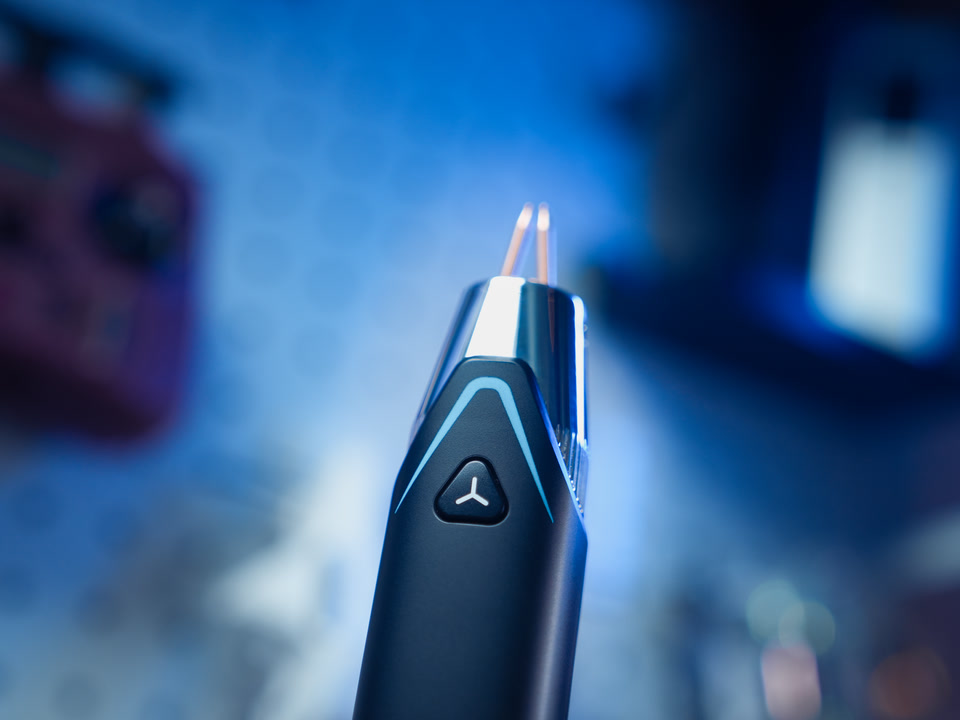
作为一个常年玩电池焊接、没事就喜欢折腾点小玩意儿的DIY爱好者,我踩过太多手持点焊机的坑,焊接这事儿看着简单,实则门道太多。
AWithZ 官方 — 2026-09-29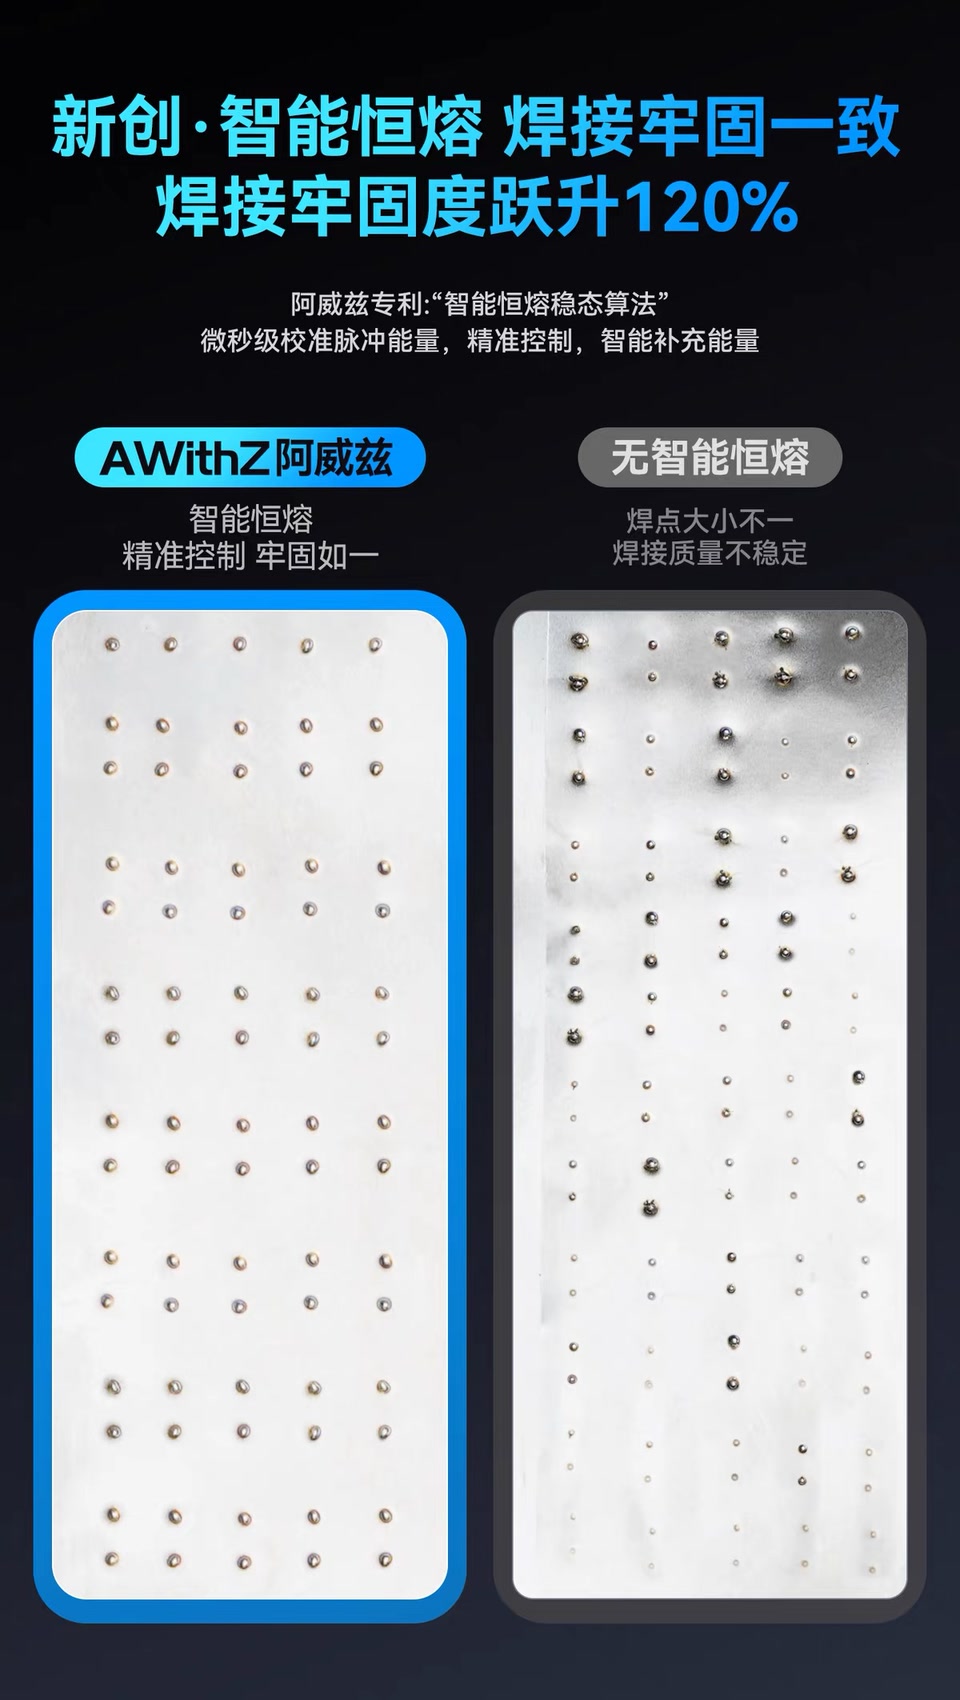
普通手持点焊机普遍存在焊接厚度不足、连续点焊过热、焊点一致性差、续航薄弱、电芯易衰减等问题,仅能满足轻度DIY使用,无法胜任专业批量作业。
AWithZ 官方 — 2026-09-29