Enter で検索 · Esc で閉じる
入る 製品 ›
ハンドヘルド H シリーズ
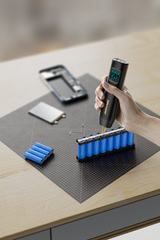
HF7ペン型ボディにスーパーキャパシタを搭載:1060A の瞬間大電流、150 万回サイクル、プラグインですぐ使え 10 秒で再充電、0.3mm の銅ニッケル板を安定してしっかり溶接。ハンドヘルド機として業界最高峰の溶接能力。H2-2026150g のペン型ボディ、1060A 大電流 + デュアルパルス、専用 A グレードセルは 6 万溶接点でも膨らみなし、1 回の充電で 2000 溶接点。1.3 インチ カラー画面 90 段階、デュアルヘッド精密溶接ピン、0.35mm ニッケルメッキを溶接、銅も溶接可能。H1-2026125g のエントリーモデル:880A デュアルパルス、A グレードセル 1 本、1 回の充電で 1500 溶接点、0.25mm ニッケルメッキを溶接。3 秒で使いこなせ、小型家電 / 電動工具のバッテリー交換を自分で。H シリーズをすべて見る ›
汎用 U シリーズ
UF20BU シリーズのフラッグシップ:10.5kW / 1750A、2×1000F アクティブバランス スーパーキャパシタ、15A 急速充電で 40 秒で再充電、AT / MT 手動ペン / フットスイッチの 3 モード、99 段階の万通り微調整、0.4mm ニッケルメッキ / 鋼を溶接、銅も溶接可能。本体 2 年保証。UK3A グレードセル 2 本直列 10000mAh、1650A / 9000W、約 4000 溶接点の稼働。ノブ + 高精細 TFT 画面、99 段階、自動 / 手動ペン / フットスイッチ。0.3mm 純ニッケルをしっかり溶接、0.7mm ステンレスの突き合わせ溶接。約 300g、本体 2 年保証。UK1A グレードセル 2 本 5000mAh、1380A / 9000W、1500 溶接点。ノブ + 高精細デジタル表示、千通り以上の組み合わせ微調整、デュアルパルス。0.5mm を溶接(ニッケルメッキ鋼ストリップの突き合わせ溶接)、ニッケル / 銅 / 鋼に対応。約 370g、本体 1 年保証。クリエイターの採用率が最も高いポータブルモデル。U シリーズをすべて見る ›
プロフェッショナル P シリーズ
P120DP シリーズ最上位:4×3000F 新品スーパーキャパシタ、69.2kW / 6590A、2.0mm ニッケルメッキ / 鋼、0.5mm 銅、0.6mm アルミを溶接。6.0mm 鋼板の突き合わせ溶接、角形セルのアルミ→ニッケル / アルミ→銅、0.37mm 銅の"サンドイッチ"重ね溶接。2.4 インチ カラー画面 999 段階、15A 急速充電、4kg で片手で持ち運び可能。P60F6×1000F 新品 9V スーパーキャパシタ、29.2kW / 3250A / 8687J、実測で 1.0mm ニッケルメッキ / 鋼 / 鉄、0.5mm 純ニッケル、0.3mm 銅を溶接可能。2.4 インチ カラー画面 999 段階 6 大コア項目、15A 急速充電で 1 分で満充電、残量ゼロから 5 分でクイック起動。1.5kg。P シリーズをすべて見る ›
蓄電方式
専用開発リチウム電池 スポット溶接機UK3A グレードセル 2 本直列 10000mAh、1650A / 9000W、約 4000 溶接点の稼働。ノブ + 高精細 TFT 画面、99 段階、自動 / 手動ペン / フットスイッチ。0.3mm 純ニッケルをしっかり溶接、0.7mm ステンレスの突き合わせ溶接。約 300g、本体 2 年保証。UK1A グレードセル 2 本 5000mAh、1380A / 9000W、1500 溶接点。ノブ + 高精細デジタル表示、千通り以上の組み合わせ微調整、デュアルパルス。0.5mm を溶接(ニッケルメッキ鋼ストリップの突き合わせ溶接)、ニッケル / 銅 / 鋼に対応。約 370g、本体 1 年保証。クリエイターの採用率が最も高いポータブルモデル。H2-2026150g のペン型ボディ、1060A 大電流 + デュアルパルス、専用 A グレードセルは 6 万溶接点でも膨らみなし、1 回の充電で 2000 溶接点。1.3 インチ カラー画面 90 段階、デュアルヘッド精密溶接ピン、0.35mm ニッケルメッキを溶接、銅も溶接可能。新型スーパーキャパシタ スポット溶接機UF20BU シリーズのフラッグシップ:10.5kW / 1750A、2×1000F アクティブバランス スーパーキャパシタ、15A 急速充電で 40 秒で再充電、AT / MT 手動ペン / フットスイッチの 3 モード、99 段階の万通り微調整、0.4mm ニッケルメッキ / 鋼を溶接、銅も溶接可能。本体 2 年保証。P120DP シリーズ最上位:4×3000F 新品スーパーキャパシタ、69.2kW / 6590A、2.0mm ニッケルメッキ / 鋼、0.5mm 銅、0.6mm アルミを溶接。6.0mm 鋼板の突き合わせ溶接、角形セルのアルミ→ニッケル / アルミ→銅、0.37mm 銅の"サンドイッチ"重ね溶接。2.4 インチ カラー画面 999 段階、15A 急速充電、4kg で片手で持ち運び可能。P60F6×1000F 新品 9V スーパーキャパシタ、29.2kW / 3250A / 8687J、実測で 1.0mm ニッケルメッキ / 鋼 / 鉄、0.5mm 純ニッケル、0.3mm 銅を溶接可能。2.4 インチ カラー画面 999 段階 6 大コア項目、15A 急速充電で 1 分で満充電、残量ゼロから 5 分でクイック起動。1.5kg。
プロ向けスポット溶接ソリューション
円筒形セル角形セル蓄電システム金属加工
機種選びツール
今すぐ購入 ›機種選びを手伝う ›機種を比較 ›パラメータ早見表 ›

AWithZ テクニカルサービス & サポート

問題を解決し、操作ガイドを読み、より速く、より良いアフターサービスを受けられます。
HF7 ハンドヘルド スーパーキャパシタ スポット溶接機 取扱説明書(2026-04)更新2026-04-24

ピン交換システムと MT/AT デュアルモードの説明を追加。

H2-2026 / HD2-2026 取扱説明書更新2026-08-05

2026 年モデルのピン交換ガイドと温度保護の説明。

P60F / P30C / P20B 取扱説明書 設定更新2024-05-13

999 段階の微調整設定表。

UK3 取扱説明書2025-07-16

ノブ式モデルの操作説明。

ブログの製品関連コンテンツのまとめにリンク

よくある質問

選び方と機種2 件
Q1 AWithZ の溶接機にはどのシリーズがあり、それぞれどんな用途に向いていますか?

AWithZ の溶接機は 3 シリーズに分かれます。ハンドヘルド H シリーズ(H1、H2、HF7 など):最大溶接厚 0.3mm、純ニッケル、ニッケルめっき、ステンレス、鋼、鉄、純銅など多様な材料に対応。最も軽量で携帯性に優れ、家庭での作業、屋外修理、個人の DIY など使用頻度の低い場面に向きます。汎用 U シリーズ(UF20B、UK3、UK1 など):最大溶接厚 0.7mm、同様に多様な材料に対応。携帯性と性能を両立し、より高い使用頻度や厚めの溶接に向き、18650/21700/32140 バッテリーパックの DIY やスマホ電池のニッケル変換などに広く使われます。プロ向け P シリーズ(P60F、P120D など):最大溶接厚 2mm、出力最大 69200KW のプロ仕様大出力機で、純ニッケル、ニッケルめっき、ステンレス、鋼、鉄、純銅など多様な材料に対応。出力と溶接能力が最も高く、大型角形セル / 銅 / アルミ-ニッケル専用溶接、純ニッケル / ニッケルめっき / ステンレス / 鋼 / 鉄 / 厚板、銅 / アルミなど溶接の難しい材料に適し、小規模工場、修理店、研究開発ラボ、プロなど溶接精度を重視する個人・法人に広く使われ、厚板、難溶接材、高頻度使用の場面に向きます。

Q2 材料の厚みごとに、どの機種を選べばいいですか?

溶接する材料、厚み、使用頻度などに合わせて選びます。AWithZ の機種選びツールで具体的な提案を確認するか、公式オンラインストアのカスタマーサービスにご相談ください。

溶接が弱い・仕上がりの問題3 件
Q3 溶接が弱く、引っ張るとすぐ外れます。原因は何ですか?

最も多い原因は段階の設定が低すぎることです。まず段階を 1 段ずつ上げて試してください。次に電極先端が酸化して黒くなっていないか確認します。酸化膜は電流を妨げるので、サンドペーパーや付属の研磨具で落としてください。材料表面に油汚れや酸化膜があれば、アルコールやサンドペーパーで清掃してから溶接します。また、電池残量の低下による溶接不良もよくある原因です。市販の溶接機のほとんどは残量が減ると溶接点が弱くなりますが、AWithZ の独自技術は溶接エネルギーをリアルタイムで正確に補正し、残量の多少にかかわらず確実で安定した溶接を保ちます。

Q4 溶接時に火花がとても大きい、またはニッケル板を焼き抜いてしまうときは?

火花が大きいのは、段階が高すぎるか電極の押し付けが弱いことが原因です。溶接の瞬間は電極を材料に密着させる必要があり、空打ちや接触不良だと大きな火花が出ます。焼き抜けるのはエネルギー過多なので、段階を下げるか溶接時間を短くしてください。材料の厚みを変えるたびに、まず廃材で試してから本番に入ります。

Q5 同じ段階なのに溶接結果が安定しないのはなぜですか?

2 点を確認してください。1 つは残量です。残量が下がると出力電流が落ち、溶接点が弱くなるので、満充電を保つか充電しながら使ってください。市販の溶接機のほとんどは残量が減ると溶接点が弱くなりますが、AWithZ の独自技術は溶接エネルギーをリアルタイムで正確に補正し、残量の多少にかかわらず確実で安定した溶接を保ちます。
もう 1 つは電極先端の状態です。使ううちに摩耗して丸くなり、接触面が広がって電流密度が下がるため、ヤスリで尖った形に戻してください。

操作とパラメーター設定3 件
Q6 自動モードと手動モードの違いは?どちらを選べばいいですか?

自動モードでは、2 本の電極を同時に金属面に当てて適切な圧力をかけると自動で溶接が始まり、連続した溶接作業に便利です。手動モードは電極のボタンやフットスイッチで溶接を開始するため、タイミングを正確に制御したいときや単発の溶接に向きます。P60F などは 1 回のトリガーでの連続溶接回数(1〜3 回)を設定できます。

Q7 AWithZ 溶接機の画面機能の説明

段階調整:出力レベル。
トリガー時間:電極が溶接物に触れて回路ができてから、本溶接の出力が始まるまでの時間。
予熱:単位 ms(ミリ秒)。溶接材料の酸化膜を除去します。
間隔:単位 ms(ミリ秒)。予熱から本溶接までの間隔。
連打:電極を材料に当てたまま離さずに、設定した回数だけ連続で溶接します。
連打間隔:連打時の溶接と溶接の間隔。
溶接音:音のオン / オフを設定します。
画面の明るさ:画面の表示輝度を設定します。
画面反転:画面の表示方向を設定します。
オートパワーオフ:操作がない状態で何分後に電源を切るかを設定します

Q8 18650 電池の溶接にはどの段階が適切ですか?

AWithZ UF20B を例にすると、一般的な 0.1mm ニッケル板は 5〜10 段階、予熱 2ms、間隔 2ms、連打 1 回を推奨します。最適値は電池の種類や材料の純度で少し変わるため、実測を基準に、低い段階から徐々に上げ、溶接点が白くなりニッケル帯が裂けても溶接点が外れない境界を探してください。

電池の持ちと屋外での使用2 件
Q9 コンデンサ式と電池式では使い方がまったく異なるため、それぞれ分けて説明します。

コンデンサ式(P20B、UF20B などのスーパーキャパシタ機種)は電源に接続した状態でのみ動作します。コンデンサの特性上、蓄えられる電力はごくわずかなので、使用中は常時電源につないでください。家庭では商用電源に直接接続し、屋外では機器の要求出力に合った大出力のモバイル電源やポータブル電源から充電できます。AWithZ のスーパーキャパシタ溶接機は高効率の急速充電に対応し、電源投入から約 1 分でコンデンサが満充電になり、画面に「OK」と表示されたら溶接を始められます。
電池式(UK3、H2 など)は AWithZ が独自開発した溶接機専用の新品リチウム電池を内蔵し、6 万点の溶接でも膨張しないことを実測済み。充電すればワイヤレスで使えます。例えば AWithZ UK3 は 10000mAh の大容量専用電池を搭載し、長時間の屋外作業にも対応します。
選び方:携帯性を最優先し電源のない屋外で使うなら電池式、大出力を持続させて厚い材料を溶接するならコンデンサ式(ただし電源の確保が必要)です。中古の再生セル / スーパーキャパシタ溶接機や、無資格の工房による自作・改造品は避け、新品セル / 新品スーパーキャパシタを使った評判の良いブランドの溶接機を選ぶと、より安全で長持ちします。

Q10 溶接機を充電するときの注意点は?

高温多湿での充電は避け、純正または仕様の合った充電器を使ってください。コンデンサ式は急速充電に対応し、充電中に冷却ファンの小さな音がするのは正常です。

メンテナンスと故障2 件
Q11 電極先端の手入れ方法と交換の目安は?

使用後は毎回、先端が黒ずんでいないか、丸くなっていないか確認してください。黒ずみはサンドペーパーで金属光沢が出るまで磨けば続けて使えます。丸くなったり凹みができたら付属のヤスリで尖った形に整えます。または付属の予備溶接針を使い、摩耗がひどければ交換してください。日頃から先端を清潔に保ち、油汚れを付けないようにします。

Q12 使用中に突然動かなくなりました。どう調べればいいですか?

まず過熱保護が働いていないか確認してください。内蔵の温度保護は温度が高すぎると出力を一時停止し、冷えると自動で出力を再開します。次に残量切れでないか、充電器をつないで画面が点灯するか確認します。画面は表示されるのに出力がない場合は、電極のプラグがしっかり挿さっているか、パラメーター設定が妥当かを確認してください。

溶接の一般的なアドバイス

どの機種でも、3 つの習慣をおすすめします。新しい設定はまず廃材で試し溶接する、電池残量を十分に保つ、電極先端を定期的に研磨する(数十点ごとに確認)。溶接品質を決めるのは電流密度と接触圧です。段階・先端の状態・押し付け力の 3 つが噛み合えば、品質は自然と安定します。また、スポット溶接の結果は押し付け力、操作方法、周囲温度などにも左右され、使う人の習熟度によって溶接できる厚みや仕上がりも変わります。練習を重ねて、より良い溶接を目指してください。

機種別の FAQ は各機種のサポートページの「よくある質問」タブをご覧ください。

お問い合わせ

オンラインサポート平日 9:00–18:00、機種選び、パラメータ、注文に関するご相談開く ›
サポートチケット保証、返品・交換、修理状況、24 時間以内に対応開く ›

その他の連絡先は お問い合わせ。

連絡先
代理店 / 法人調達:partner@awithz.com(プレースホルダー)
ユーザーサポート:オンラインサポート 平日 9:00–18:00
クリエイター / メディア / ビジネス:media@awithz.com(プレースホルダー)
すべての連絡先を見る ›